Obsah
Princip laserové svářečky oceli
Svařovací stroj na ocel je v současnosti nejoblíbenějším svařovacím strojem. Tento laserový svařovací stroj se používá v různých oblastech, takže víte, jaký je princip laserového svařovacího stroje? Laserový svařovací stroj na hliník vyzařuje na kovový povrch laserový paprsek s vysokou intenzitou a interakcí laseru a kovu se kov roztaví a vytvoří svařovací prvek. V procesu interakce laseru s kovem je tavení kovu pouze jedním z fyzikálních jevů.
Někdy se časová energie nepřevádí hlavně na tavení kovu, ale projevuje se v jiných formách, jako je odpařování a tvorba plazmatu. K dosažení dobrého tavného svařování však musí být tavení kovu hlavní formou přeměny energie. Z tohoto důvodu je nutné porozumět různým fyzikálním jevům produkovaným interakcí mezi laserem a kovem a vztahu mezi těmito fyzikálními jevy a parametry laseru. Řízením parametrů laseru lze většinu laserové energie přeměnit na energii tavení kovu pro dosažení svařování. Účel.
Proto je laserový svařovací stroj tak vřele vítán. Tento svářecí stroj je účinnější než původní běžný svářecí stroj a dokáže lépe svařovat všechny materiály.
Procesní parametry laserového svařovacího stroje oceli
Ve srovnání s jinými svařovacími stroji jsou procesní parametry laserového svařovacího stroje na hliník velmi vysoké. Laserový svařovací stroj si vede velmi dobře, pokud jde o hustotu výkonu, tvar vlny laserového pulzu, šířku laserového pulzu a rozostření. .
1. Hustota výkonu
Hustota výkonu je jedním z nejdůležitějších parametrů při obrábění nerezové oceli svařovacím strojem . Při vyšší hustotě výkonu se povrchová vrstva může zahřát na bod varu v řádu mikrosekund, což vede k velkému množství odpařování. Vysoká hustota výkonu je proto výhodná pro odstraňování materiálu, jako je děrování, řezání a gravírování. Při nižší hustotě výkonu trvá několik milisekund, než povrchová teplota dosáhne bodu varu. Než se povrchová vrstva odpaří, spodní vrstva dosáhne bodu tání, což umožňuje snadné vytvoření dobrého tavného svaru. Proto se při svařování vodivým laserem pohybuje hustota výkonu v rozmezí 104~106 W/cm2.
2. Tvar vlny laserového pulsu
Tvar vlny laserového pulzu je důležitým faktorem při práci svařovacího stroje na ocel , zejména pro svařování plechů. Když laserový paprsek s vysokou intenzitou dopadne na povrch materiálu, 60~98 % laserové energie se odrazí a ztratí na povrchu kovu a odrazivost se mění s teplotou povrchu. Během laserového pulzu se odrazivost kovu výrazně mění.
3. Šířka laserového pulsu
Šířka pulsu je jedním z důležitých parametrů laserového svařovacího stroje na hliník. Není to jen důležitý parametr odlišný od úběru materiálu a tavení materiálu, ale také klíčový parametr, který určuje cenu a objem zpracovatelského zařízení.
4. Vliv velikosti rozostření na kvalitu svařování
Laserový svařovací stroj na nerezovou ocel obvykle potřebuje určité množství rozostření, protože hustota výkonu ve středu bodu v ohnisku laseru je příliš vysoká a snadno se odpaří do otvoru. V každé rovině vzdálené od laserového ohniska je rozložení hustoty výkonu relativně jednotné.
Existují dvě metody rozostření: pozitivní rozostření a negativní rozostření. Pokud je ohnisková rovina nad obrobkem, jedná se o kladné rozostření, v opačném případě o záporné rozostření. Podle teorie geometrické optiky, když jsou kladné a záporné disjunkce stejné, je hustota výkonu v odpovídající rovině přibližně stejná, ale ve skutečnosti je tvar získané roztavené lázně odlišný.
Když je rozostření záporné, lze získat větší hloubku průniku, což souvisí s procesem tvorby roztavené lázně. Experimenty ukázaly, že laserový ohřev 50~200us materiálu se začíná tavit, tvoří se tekutý kov a vypařuje se, vytváří městskou tlakovou páru a stříká velmi vysokou rychlostí, přičemž vyzařuje oslnivé bílé světlo.
Současně vysoká koncentrace páry způsobí, že se tekutý kov přesune k okraji roztavené lázně a vytvoří prohlubeň ve středu roztavené lázně. Když je rozostření záporné, je vnitřní hustota energie materiálu vyšší než hustota povrchu a je snadné vytvořit silnější tavení a odpařování, takže světelná energie může být přenesena do hlubší části materiálu. Proto se v praktických aplikacích, kdy je požadována velká hloubka průniku, používá negativní rozostření; když se svařuje tenký materiál, mělo by se použít pozitivní rozostření.
Metoda procesu laserového svařování hliníku
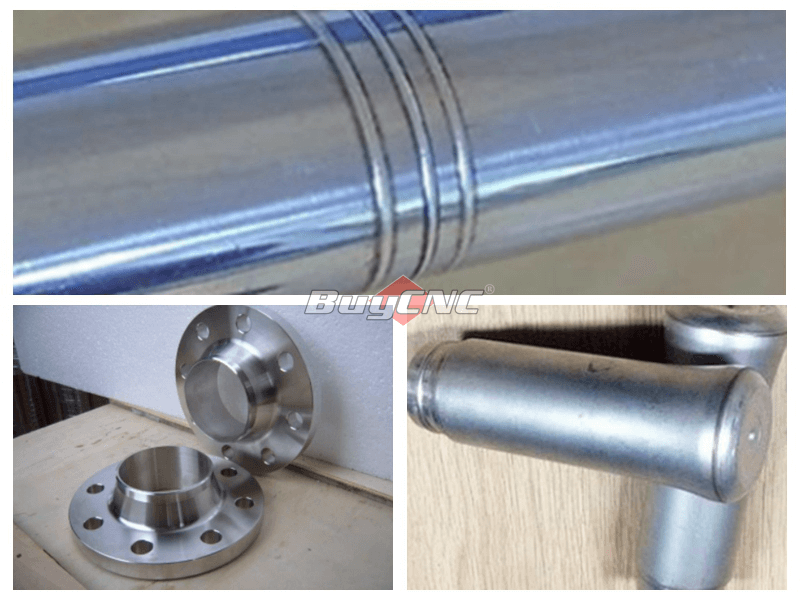
Jako nejoblíbenější svářecí stroj dokáže laserový svařovací stroj na hliník svařovat mnoho druhů materiálů a svařovat mnoho různých materiálů, ať už se jedná o plech nebo drát, nebo různé kovy. Náš svařovací stroj na ocel umí svařovat.
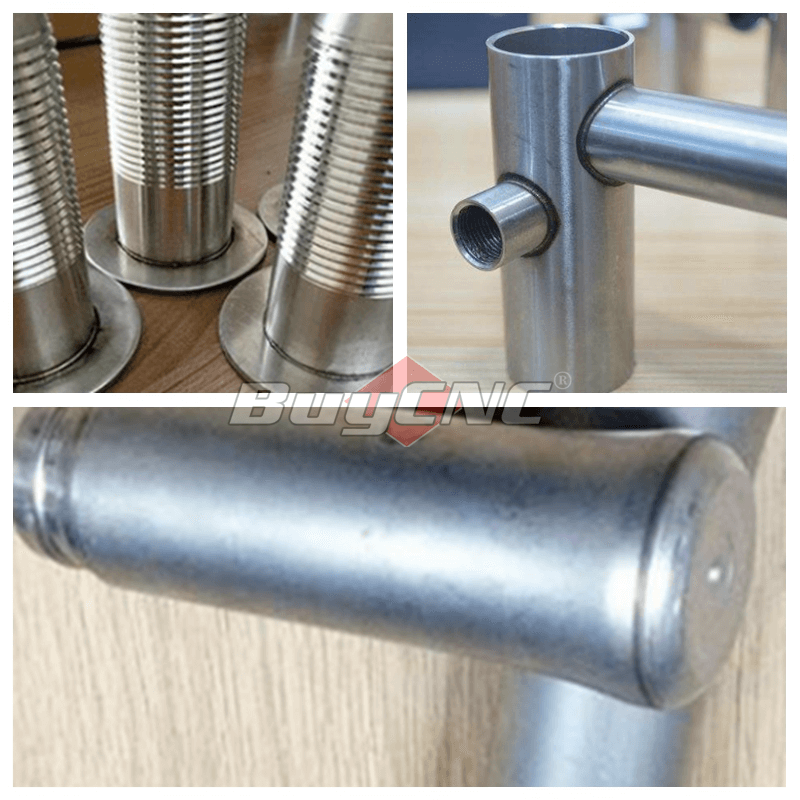
1. Svařování mezi řezy : Včetně čtyř procesních metod: tupé svařování, koncové svařování, tavné svařování s průvarem uprostřed, tavné svařování s perforací uprostřed.
2. Svařování drátů a drátů: Včetně tupého svařování drát-drát, křížového svařování, svařování s paralelním přeplátováním, svařování do tvaru T a dalších 4 procesních metod.
3. Svařování kovových drátů a blokových komponentů: Laserové svařování dokáže úspěšně realizovat spojení mezi kovovým drátem a blokovým prvkem a velikost blokového prvku může být libovolná. Při svařování je třeba věnovat pozornost geometrickým rozměrům drátěných komponentů.
4. Svařování různých kovů: Svařování různých typů kovů musí řešit svařitelnost a rozsah svařitelných parametrů. Laserové svařování mezi různými materiály je možné pouze při určitých materiálových kombinacích.
Výhody laserového svařovacího stroje z nerezové oceli
Ve srovnání s jinými svařovacími technologiemi má laserové svařování hliníku mnoho výhod, takže hlavní výhody laserového svařování hliníku jsou:
1. Vysoká rychlost, velká hloubka a malá deformace.
2. Může být svařován při pokojové teplotě nebo za zvláštních podmínek, laserový svařovací stroj z nerezové oceli je jednoduchý. Například, když laser prochází elektromagnetickým polem, paprsek se neposune; laser lze svařovat ve vakuu, vzduchu a určitých plynných prostředích a lze jej svařovat přes sklo nebo materiály, které jsou pro paprsek průhledné.
3. Může svařovat žáruvzdorné materiály, jako je titan, křemen atd., a může svařovat heterogenní materiály s dobrými výsledky.
4. Po zaostření laseru je hustota výkonu vysoká. Při svařování vysoce výkonných zařízení může poměr stran dosáhnout 5:1 až 10:1.
5. Mikrosvařování je možné. Po zaostření laserového paprsku lze získat malý bod a lze jej přesně umístit, což lze použít pro montážní svařování mikro a malých obrobků, které jsou sériově vyráběny automaticky.
6. Dokáže svařovat těžko přístupné díly a realizovat bezkontaktní svařování na dlouhé vzdálenosti, které má velkou flexibilitu. Zejména v posledních letech se díky použití technologie přenosu optických vláken v technologii laserového zpracování YAG rozšířila a používá technologie laserového svařování.
7. Laserový paprsek je snadné realizovat rozdělení paprsku podle času a prostoru a může provádět vícepaprskové simultánní zpracování a vícestanicové zpracování, což poskytuje podmínky pro přesnější svařování.
Nevýhody laserového svařovacího stroje na ocel
Laserové svařování má však také určitá omezení:
1. Laserové svařování hliníku vyžaduje vysokou přesnost při montáži svařenců a vyžaduje, aby se poloha paprsku na obrobku nemohla výrazně posunout. Je to proto, že po zaostření laseru je velikost bodu malá a svar je úzký a vyplněný kovovými materiály. Pokud přesnost montáže obrobku nebo přesnost polohování paprsku nesplňuje požadavky, snadno dochází k vadám svařování.
2. Když laserový svařovací stroj na hliník pracuje, maximální svařitelná tloušťka laserového svařovacího stroje bude do určité míry omezena. Pokud chcete svařovat obrobek o tloušťce daleko větší než 19 mm, pak není vhodný pro svařování ocelovou svářečkou.
Jedním z nich je, že poloha svařence musí být velmi přesná a musí být v rozsahu ohniska laserového paprsku; druhá je, že když svařenec potřebuje použít přípravek, musí být zajištěno, že konečná poloha svařence musí být zarovnána s bodem svařování, na který laserový paprsek dopadne; třetí je maximální možná Tloušťka svařování je omezená a obrobek s tloušťkou průvaru daleko větší než 19 mm není vhodný pro laserové svařování na výrobní lince.
3. Náklady na laserový svařovací stroj na hliník a jeho související systémy jsou relativně vysoké. Ve srovnání s běžným svařovacím strojem je jednorázová investice do laserového svařovacího stroje poměrně velká.
Laserová svářečka oceli na prodej