Výhody laserového řezacího stroje na kov

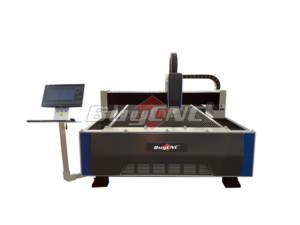
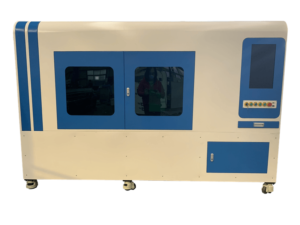
Laserový řezací stroj na plechy

Navigační lišta

Laserový řezací stroj na plechy

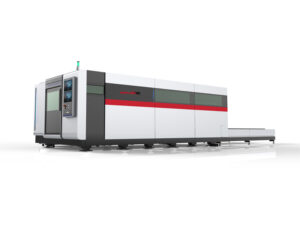
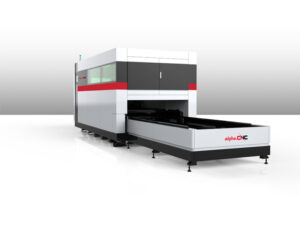
Stroj na řezání plechu laserem je nový typ výrobku řezacího stroje, který byl v posledních letech nově objeven na mezinárodním trhu. Tento produkt řezacího stroje má absolutní výhody v rychlosti řezání a mechanickém objemu. Dnes hovoříme hlavně o hlavních výhodách tohoto řezacího stroje, ve kterých aspektech.

1. Pokročilá technologie řezání

Princip řezání přijatý tímto novým typem laserových řezacích strojů je vysoce výkonný laserový řezač. Během procesu řezání laser vyzařuje nespočet vysoce výkonných laserových paprsků s vysokou energií. Obrovská energie generovaná těmito laserovými paprsky, Řezaný povrch může být okamžitě odpařen, takže lze snadno odstranit velmi tvrdé rozhraní. V současné době je tento proces stále nejpokročilejším procesem řezání, žádný jiný proces řezání jej nemůže překonat a tento proces řezání je v procesu řezání velmi rychlý a může snadno okamžitě řezat velmi silné ocelové desky a řezat Přesnost řezání je také velmi přesné a přesnost řezného průřezu může dosáhnout několika milimetrů, což může plně vyhovět některým vysoce požadovaným potřebám řezání.

2. Velikost laserového řezače plechu je velmi malá

Tato kovová laserová řezačka má pouze jednu základní součást, kterou je laser, který laser vyzařuje. Laser je velmi malý a nezabírá mnoho místa jako jiné řezací produkty stejného typu, takže se sníží celkový objem stroje. Velká redukce, ať už v procesu mechanické výroby nebo přepravy, může pro nás snížit spoustu pracovní síly a materiálních zdrojů.

3. Snadná obsluha

V procesu používání vláknového laserového řezacího stroje jsou všechny informace a přenos energie přenášeny prostřednictvím optického vlákna. Největší výhodou přenosu tímto způsobem je, že šetří spoustu pracovní síly a materiálních zdrojů. Dojde k jakémukoli úniku světelné dráhy. Kromě toho můžete snadno přenášet energii do laseru, aniž byste před použitím zařízení prováděli jakékoli úpravy optické dráhy.

4. Řezný výkon je velmi stabilní

Tento druh laserové řezačky používá v procesu řezání extrémně stabilní laser světové třídy. Životnost tohoto druhu laseru bude až několik let a v procesu používání, s výjimkou lidských faktorů, nedochází téměř k žádné výrobě. Jakákoli porucha samotného systému, takže i když je tento laserový řezací stroj pod dlouhodobým pracovním tlakem, nebude způsobovat žádné vibrace ani jiné nepříznivé účinky.

Proč byl eliminován CO2 laserový řezací stroj

V dnešní době se laserové zařízení mění každým dnem a zrychluje se tempo výměny starého zařízení za nové, aby se stal novým hlavním proudem výrobního průmyslu, jako jsou laserové řezací stroje s vlákny místo CO2 laserových řezacích strojů. Proč může laserový řezací stroj s vláknovým laserem nahradit CO2 laserový řezací stroj? Pojďme to analyzovat ze tří aspektů.

1. Náklady na údržbu jsou příliš vysoké

    CO2 laserový řezací stroj: náklady na údržbu jsou vysoké, přední zrcátko a zadní zrcátko jsou drahé, životnost ložiska turbíny je krátká a náklady na výměnu vysoké. Laserový řezací stroj s vláknovými kovy: bezúdržbový, v zásadě bez spotřebního materiálu a schopný zvládnout drsné pracovní prostředí s vysokou tolerancí vůči prachu, nárazům, nárazům, vlhkosti a teplotě.

2. Nadměrné náklady na zpracování

    Míra fotoelektrické konverze CO2 laserového řezacího stroje je mnohem nižší než u vláknového laserového řezacího stroje a laserová trubice je spotřebitelským výrobkem. Při stejném výkonu může vláknové zařízení lépe využívat laser k vytváření hodnoty, takže náklady na zpracování vlákna jsou nižší. Pořizovací cena zařízení s optickými vlákny je samozřejmě vyšší než cena zařízení s oxidem uhličitým.

3. Složitá technologie

    CO2 laser má složitou strukturu, vysoké náklady na údržbu a velkou divergenci paprsku během zpracování, což není vhodné pro velkoformátové zpracování. Přestože je řezný šev relativně tenký, je rychlost při zpracování silných desek velmi nízká. Laserové vlastnosti řezacího stroje s vláknovým laserem jsou zakomponovány do miniaturizace, intenzity, vysokého jasu a vysokého konverzního poměru. Při zpracování tenkých desek je řezná rychlost vláknového laserového řezacího stroje se stejným výkonem 2–3krát vyšší než u CO2 a řezná část je plynulá.

Výše uvedené je důvodem, proč je CO2 laserový řezací stroj na kovy postupně eliminován. Důvodem, proč se stroj na řezání kovů vláknovým laserem může rychle prosadit na trhu a postupně nahradit tradiční proces řezání, je právě kvůli jeho různým technickým výhodám, aby bylo možné produkt realizovat. Proces dokončování poskytuje potřebnou technologii procesu.

CO2-laserový rytec

Jak ladit kovový laserový řezací stroj?

S rychlým růstem produkce a spotřeby v kovopriemyslu v mé zemi se také rychle rozvinula technologie zpracování plechů, zejména nástup laserových řezacích strojů, které přinesly nebývalý skok ve zpracování plechů.

Ve skutečnosti vyžadují stroje, stejně jako lidé, častou údržbu, aby se udržely relativně dobré provozní podmínky. Pokud stroj seká pomalu nebo neřeže dobře, existují způsoby, jak to upravit. Dnes představím několik způsobů, jak zlepšit řezný efekt a rychlost laserového řezacího stroje.

Nastavení parametrů laserového řezacího stroje na kov je jedním z hlavních důvodů, které ovlivňují řeznou rychlost stroje. Za normálních okolností, pokud nejsou parametry správně nastaveny, nebude jeho řezná rychlost fungovat. Abychom dosáhli vyšší řezné rychlosti, musíme nastavit parametry stroje. Při nastavování tohoto parametru obecně věnujte pozornost následujícím bodům:

Počáteční rychlost: Jak název napovídá, toto nastavení je rychlost, s jakou se stroj rozjíždí, což je podobně jako rychlost, s jakou auto jede na začátku. Mnoho zákazníků má mylnou představu, že čím vyšší počáteční rychlost, tím lépe, ale ve skutečnosti je to špatně. Pokud je počáteční rychlost laserového stroje nastavena příliš vysoko, bude chvění stroje velmi velké.

Zrychlení: Zrychlení znamená rychlost plynového pedálu za jízdy. Je to doba, kterou stroj potřebuje od počáteční rychlosti k normálnímu řezání. Když stroj řeže různé vzory, probíhá proces neustálého spouštění, zastavování a zastavování. Pokud je nastavení zrychlení příliš nízké, řezání stroje se zpomalí.

2. Namontujte příslušenství laserového řezacího stroje na kov

 Železniční instalace:

Vodicí lišty by měly být instalovány paralelně. Pokud instalace není rovnoběžná, bude mít stroj při běhu odpor, bude se zasekávat při chůzi a při řezání se objeví pilové zuby. Proto mohou být dvě vodicí kolejnice ve směru Y instalovány ve dvou paralelních liniích a nesmí mezi nimi být chyba.

Instalace paprsku:

Nosník a spojka nejsou správně namontovány. Pokud je namontován nosník stroje a spojka, šroub není zajištěn nebo je zámek šikmý atd., Dojde k tomu.

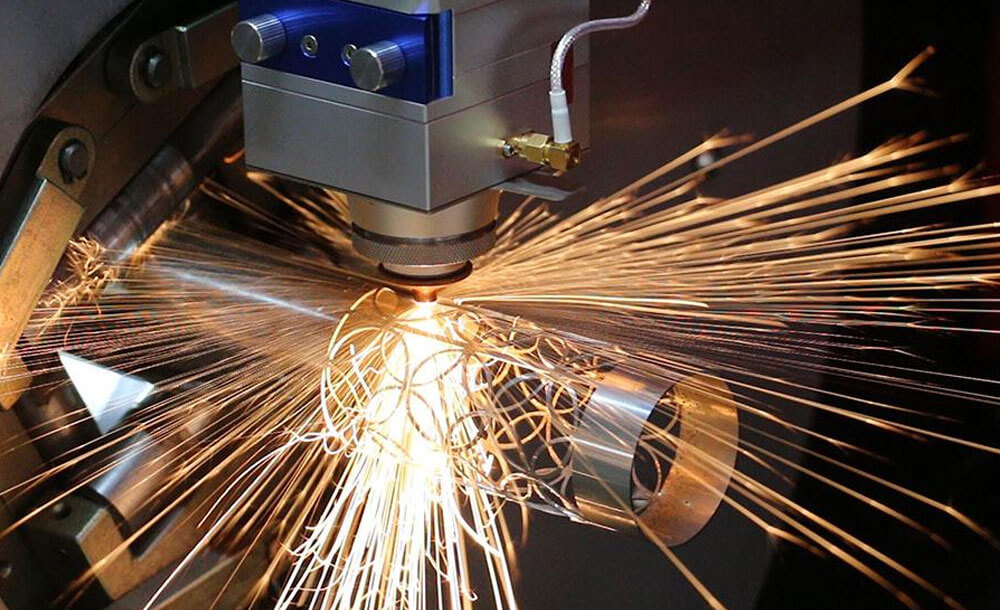
Fiber laserové řezací strojní zpracování

Problémy s laserovými řezačkami plechu

Očekává se, že kovový laserový řezací stroj má problémy v procesu zpracování. Pokud problém nebude vyřešen včas, rozhodně to ovlivní efektivitu práce. Proto poté, co dojde k problému, musí výrobce poskytnout zákazníkům efektivní řešení, jak bychom měli vyřešit běžnější problémy?

1. Deformace malých otvorů při laserovém zpracování

Důvodem je to, že laserový řezací stroj na plechy (pouze pro vysoce výkonné laserové řezací stroje) nepoužívá při zpracování malých otvorů tryskání perforací, ale používá pulzní perforaci (měkké propíchnutí), díky čemuž je laserová energie v malé oblasti koncentrovaná a oblast bez zpracování je také spálená, což má za následek deformaci díry a ovlivnění kvality zpracování. V tuto chvíli bychom měli v programu zpracování změnit metodu pulzní perforace (měkká punkce) na metodu výbuchové perforace (obyčejná punkce). Opak je pravdou pro laserové řezací stroje s nižším výkonem. K dosažení lepší povrchové úpravy při zpracování malých otvorů je třeba použít pulzní perforaci.

2. Proces laserového řezacího stroje na kov je nestabilní

    Hlavní situace nestabilního zpracování: volba trysky laserové hlavy neodpovídá tloušťce zpracované desky; rychlost laserové řezací linky je příliš vysoká a ke snížení rychlosti linky je zapotřebí řízení provozu. Za druhé, nepřesná indukce trysek vede k nadměrné chybě polohy laserového zaostření, kterou je třeba znovu detekovat. Při řezání hliníku se snadno objeví údaje o snímání trysek.

3. Když kovový laserový řezací stroj řeže nízkouhlíkovou ocel, objevují se neobvyklé jiskry

    Vzhled takového jevu ovlivňuje kvalitu zpracování povrchu řezaného řezu. V tuto chvíli, když jsou ostatní parametry normální, je třeba vzít v úvahu následující podmínky: ztráta trysky laserové hlavy, tryska by měla být včas vyměněna. V případě, že nedojde k nové výměně trysky, měl by být zvýšen tlak řezacího pracovního plynu; nit ve spojení mezi tryskou a laserovou hlavou je uvolněná. V tuto chvíli je třeba řezání pozastavit, zkontrolovat stav připojení laserové hlavy a poté znovu nainstalovat závit.

4. Když kovový laserový řezací stroj řezá nízkouhlíkovou ocel, na obrobku se objevují otřepy

    Horní a dolní poloha laserového zaostření nejsou správné, je třeba provést test polohy zaostření a upravit jej podle posunutí zaostření; výstupní výkon laseru nestačí, musíte zkontrolovat, zda laserový generátor pracuje normálně, pokud je normální, sledovat výstupní hodnotu ovládacího tlačítka laseru Pokud je správný, upravte jej; rychlost řezací linky je příliš nízká a během řízení provozu je třeba zvýšit rychlost linky; čistota řezacího plynu nestačí a je třeba zajistit vysoce kvalitní řezací pracovní plyn; laserové zaostření je posunuté a je třeba provést test polohy zaostření podle zaostření Upravte posunutí obráběcího stroje; nestabilita doby chodu stroje je příliš dlouhá a v tuto chvíli je třeba stroj vypnout a restartovat.

Zanechat komentář

Vaše e-mailová adresa nebude zveřejněna. Povinná pole jsou označena *.

Přejděte na začátek

Získejte zdarma cenovou nabídku a podrobnosti!