Obsah
S rychlým vývojem CNC routerových strojů stále více lidí začalo kupovat CNC stroje. Podle statistik se stále více kupujících rozhodlo koupit CNC gravírovací stroje s vakuovou adsorpční funkcí. Cena tohoto stroje je o něco dražší než u běžného CNC routeru. Nejprve vám tedy představím, co je to CNC stroj s funkcí vakuového sání a obyčejný CNC stroj.
Liší se ze dvou typů CNC strojů
Číslicově řízené gravírovací stroje se dělí hlavně na stolní gravírovací stroje na hliníkové profily a vakuové adsorpční stolní gravírovací stroje podle jejich stolních desek. Prvním z nich je použití hliníkového profilu jako desky a vyrytý obrobek musí být ručně upevněn nýty nebo upevněn pomocí T-drážky na hliníkové desce. Tato metoda fixace je pomalejší a je třeba ji znovu zafixovat při každé změně materiálu. Tento hliníkový typ stroje na gravírování stolu je však relativně levný; zatímco vakuový adsorpční stůl používá vakuovou pumpu k fixaci materiálu, položte materiál na vakuový stůl a zapněte vypínač vakuové pumpy, aby se materiál automaticky fixoval. Tato metoda může výrazně zvýšit pracovní rychlost a snížit pracovní sílu. práce. Takže nyní je tento druh vakuového CNC routeru stále populárnější. Takže víte, z čeho je tento typ vakuového stroje s CNC routerem vyroben? Dále vám to představím.

Co je vakuový systém CNC stroje
Víte, proč má vakuový CNC router funkci vakuového sání, protože má vakuový systém pro CNC router. Tento systém umožňuje fixovat materiál vakuovou adsorpcí. Tento systém je kombinací vakuového nástavce CNC routeru. Tři vakuové nástavce jsou vakuový pracovní stůl, spínač ovládání vakuové zóny a vakuová pumpa s rotační lopatkou. Vyrábějí běžné gravírovací stroje, které mají funkci vakuové adsorpce.
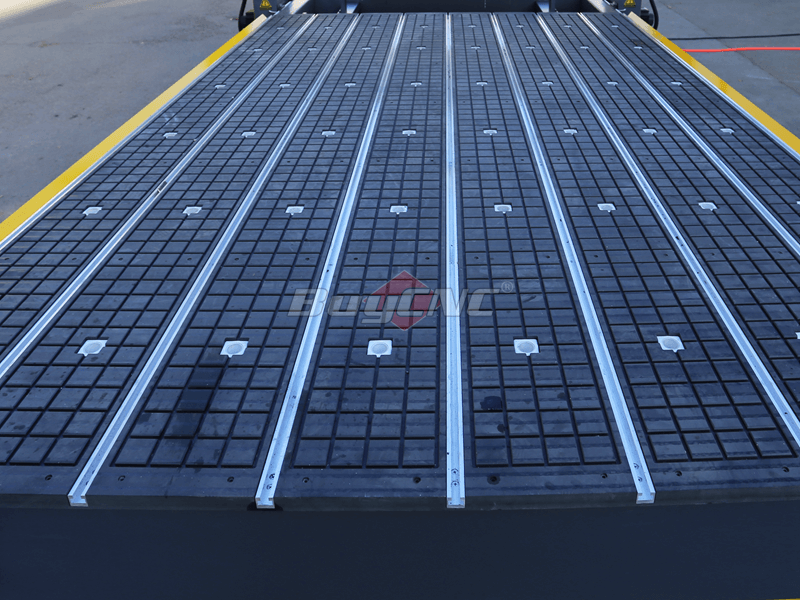
Vakuový pracovní stůl
Materiál vakuového sacího stolu je obvykle tvrdé PVC nebo bakelit, protože tento materiál je relativně pevný. Vakuový CNC gravírovací stroj používá vakuové čerpadlo k připojení ke spodní části stolu CNC frézky. Na vakuovém pracovním stole je několik otvorů pro vakuové sací zařízení. Proto když pracovník položí materiál na vakuový pracovní stůl gravírovacího stroje, zpracovaný materiál je pevně adsorbován na pracovním stole podtlakem generovaným vakuovým čerpadlem. Celý proces fixace materiálu je kratší než 10 sekund, což může výrazně zlepšit efektivitu a rychlost zpracování. Řezání vakuovým sacím stolem nevyžaduje únik vzduchu, takže není vhodný pro zpracování dutých a heterogenních desek. Je vhodný pro zpracování materiálů: běžné desky o hustotě asi 2 cm jsou velmi vhodné. Jsou příliš tenké a nevhodné a při sání se propadnou. Pokud je stůl příliš silný, funkce vakuového sacího zařízení nemusí fungovat.
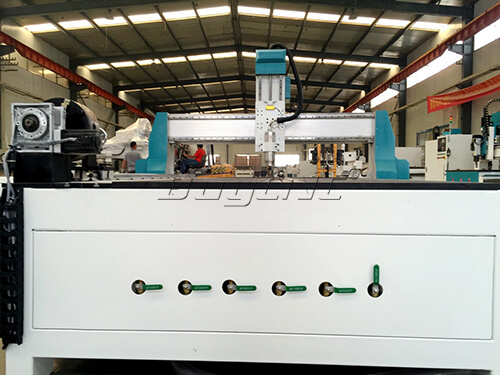
Spínač ovládání vakuové zóny
Povrch vakuového stolu je vícezónový, obvykle rozdělený na čtyři, šest nebo osm malých ploch. To umožňuje operátorovi snadno přejít z celkového obrábění na obrábění menších dílů (vyžadující menší segmentované oblasti). Ovladač vakuové zóny na trupu slouží k ovládání adsorpční funkce zón. Každá zóna má svůj odpovídající přepínač. Můžeme snadno otevřít a zavřít vakuovou zónu pomocí ovladače.
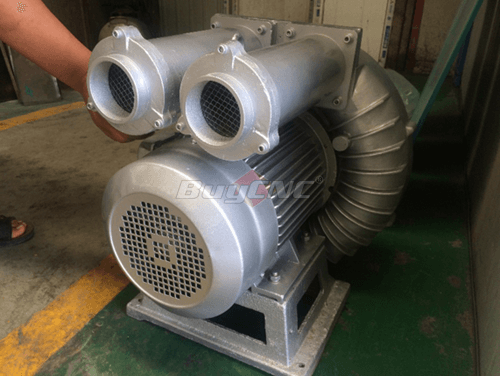
Rotační lamelová vakuová pumpa
Rotační lopatková vývěva je jedním z hlavních typů vývěv pro získávání nízkých a středních vývěv. Lze jej rozdělit na olejem utěsněná čerpadla a suchá čerpadla. Podle požadovaného stupně vakua lze použít jednostupňová čerpadla a dvoustupňová čerpadla, z nichž jsou dvoustupňová čerpadla běžnější.
Rotační lopatkové vakuové čerpadlo se skládá hlavně z tělesa čerpadla (statoru) a rotoru. Ve štěrbině rotoru jsou instalovány více než dvě rotační lopatky a některá čerpadla jsou také vybavena pružinami mezi rotačními lopatkami. Rotor je excentricky instalován v dutině čerpadla a mezera mezi jeho vnějším okrajem a horním povrchem dutiny čerpadla je 2 až 3 mikrony. Když se rotor otáčí, působením odstředivé síly klouže rotační lopatka tam a zpět podél drážky a vždy udržuje kontakt s vnitřní stěnou dutiny čerpadla a rozděluje dutinu čerpadla na dvě nebo několik pracovních míst s proměnným objemem.
Když se rotor otáčí ve směru hodinových ručiček, objem sací komory komunikující se sacím otvorem se postupně zvyšuje od nuly, tlak plynu v dutině klesá a čerpaný plyn je nepřetržitě nasáván ze sacího otvoru. Současně se zmenší objem výfukové komory komunikující s výfukovým otvorem z velkého na malý a stlačuje se plyn v sací komoře. Když je tlak plynu vyšší než atmosférický tlak, otevře se výfukový ventil, který vypustí atmosféru. Rotor se neustále otáčí a čerpadlo nepřetržitě čerpá vzduch.
Tabulka skutečných účinků vakuové adsorpce
Abychom pochopili vakuové lože pro CNC router, speciálně jsme našli CNC gravírovací stroj s vakuovou adsorpční funkcí. Pojďme se podívat na skutečný efekt vakuové adsorpční tabulky.
1. Otevřete vakuový ventil a proveďte další test. Zjistíte, že absorpce plochých dřevěných desek je lepší. Adsorpční účinek zakřivených a nerovných desek však není dobrý.
2. Vyřezávané výrobky ze dřevěných dveří, reliéfní výrobky a jiné nevyřezávané výrobky mají dobrý adsorpční účinek. Absorpční účinek výrobků z dutého řezbářství, které jsou prořezávány a prořezávány, však není dobrý.
3. Z časového hlediska ruční fixace trvá 2–4 minuty. Adsorpce vakua trvá pouze 1–2 minuty. Čas je lepší než ruční fixace.
Vakuový sací dřevařský gravírovací stroj má dobrý praktický výkon. Uživatelé dřevařských gravírovacích strojů si mohou vybrat nejvhodnější model podle produktů, které gravírují.
Na trhu existuje mnoho druhů dřevozpracujících gravírovacích strojů, existují dřevozpracující gravírovací stroje s pevným stolem z překližky a pevné dřevozpracující gravírovačky s vakuovou adsorpcí.
Cena vakuového adsorpčního dřevorytového gravírovacího stroje je poměrně drahá. Struktura vakuového adsorpčního dřevorytového stroje se skládá z vakuového adsorpčního stolu a vakuové pumpy. Na trhu je obecně šest přepážek pro vakuovou adsorpci a osm přepážek pro vakuovou adsorpci. Vakuový sací stůl je složen z desky z bodového dřeva o tloušťce asi 5 cm a materiál je velmi tvrdý. Vysekněte šest nebo osm otvorů na horní straně, abyste dosáhli funkce silného sání.

Bezpečnostní opatření pro provoz vakuové pumpy
1. Před použitím vakuového čerpadla s rotačními lopatkami se nejprve ujistěte, že je čerpadlo čisté, aby se zabránilo vniknutí nečistot do čerpadla. Zkontrolujte hladinu oleje, při zastavení čerpadla je doporučeno olej plnit do středu značky oleje. Pokud je příliš nízká, nemůže výfukový ventil utěsnit olej a ovlivnit stupeň vakua. Příliš vysoká hodnota způsobí vstřikování paliva při otevírání do atmosféry. Během provozu se hladina oleje zvýšila, což je normální jev.
Olej přijímá čistý olej vakuového čerpadla určené značky a je přidáván z otvoru pro vstřikování oleje. Po doplnění paliva zašroubujte zátky. Olej by měl být filtrován, aby se zabránilo vniknutí nečistot a ucpání otvoru pro olej. Přidejte olej do vývěvy podle indikační stupnice olejové normy. Otáčením trojcestného ventilu zajistěte, aby sací potrubí čerpadla komunikovalo s atmosférou, izolovalo jej od evakuované nádoby a otevřete výfukový otvor.
2. Je-li okolní teplota příliš vysoká, zvyšuje se teplota oleje, snižuje se viskozita a zvyšuje se tlak nasycených par, což způsobí pokles konečného vakua, zejména celkového tlaku měřeného termočlánkem. BuyCNC věří, že nejvyšší vakuum lze zlepšit, pokud se zvýší ventilace a odvod tepla nebo se zlepší výkon oleje čerpadla.
3. Vakuová čerpadla by se neměla používat k odčerpávání plynů, které mají vysoký obsah kyslíku, jsou výbušné a korozivní pro kovy. Kromě toho se nedoporučuje vdechovat plyn, který může reagovat s olejem z čerpadla a plynem obsahujícím velké množství vodní páry atd.
4. Čerpadlo lze spustit najednou pod atmosférou nebo jakýmkoli stupněm vakua. Pokud je port čerpadla spojen se solenoidovým ventilem, měl by být provozován současně s čerpadlem.
5. Poté, co čerpadlo běží normálně, pomalu otáčejte trojcestným ventilem, aby sací potrubí čerpadla komunikovalo s evakuovanou nádobou a izolovalo ji od atmosféry.
6. Ručně zkontrolujte kladku a zkontrolujte funkci. Jakmile se neobjeví žádné abnormality, znovu zapněte napájení a dávejte pozor na směr otáčení.
7. Po určité době používání se pás uvolní a je třeba upravit polohu motoru. Věnujte pozornost doplňování oleje čerpadla. Pokud jsou v oleji čerpadla nečistoty nebo voda, vyměňte olej a vyčistěte tělo čerpadla. Tělo čerpadla není dovoleno čistit těkavými kapalinami, jako je ethylacetát a aceton.
8. Zkontrolujte maximální vakuum vakuové pumpy pomocí vakuového měřiče stlačeného rtuti. Pokud je měřidlo plně předčerpáno, je teplota čerpadla stabilní a port čerpadla je přímo připojen k měřidlu. Konečného vakua dosáhnete do 30 minut provozu. Hodnota měřená celkovým tlakoměrem souvisí s chybou oleje v čerpadle, podtlakového měřidla a regulace. Někdy může být chyba dokonce velká. BuyCNC si myslí, že jej lze použít pouze jako referenci.
9. Pokud je relativní vlhkost vysoká nebo čerpaný plyn obsahuje více kondenzovatelné páry, měl by se po připojení čerpané nádoby otevřít plynový předřadník a plynový předřadník by měl být uzavřen po 20–40 minutách cvičení. Před zastavením čerpadla lze ventil předřadníku plynu otevřít na 30minutový pohyb naprázdno, aby se prodloužila životnost oleje v čerpadle.
10. Když přestanete čerpadlo používat, chcete-li ve vakuovém systému udržovat určitý stupeň vakua, otáčením třícestného ventilu zavřete vakuový systém a sací potrubí čerpadla komunikuje s atmosférou. Vypněte napájení a zastavte provoz. Zavřete výfukový otvor a pevně uzavřete kryt čerpadla.