Související CNC stroje na prodej
Obsah
Existuje mnoho způsobů, jak řezat ocelové plechy, z nichž některé jsou vhodné pro automatické provádění, zatímco jiné nejsou. Některé jsou vhodné pro řezání tenkých ocelových plechů a některé jsou vhodné pro řezání silných ocelových plechů. Některé řezné rychlosti jsou vysoké, jiné řezné rychlosti pomalé. Některé jsou levné, jiné drahé. Některé mají vysokou přesnost, jiné nízkou přesnost. Tento článek stručně představí čtyři hlavní metody používané k řezání ocelových plechů a jejich odpovídající stroj na řezání oceli. porovnat výhody a nevýhody různých procesů a poskytnout některá kritéria, která lze použít k určení, který proces je pro vaši aplikaci nejlepší.
1. Řezání kyslíkem / plynem - kyslíkový ocelový řezací stroj
Tento kyslíkový ocelový řezací stroj je levný ocelový řezací stroj. Řezání hořákem kyslíkovým plynem nebo řezání plamenem je zdaleka nejstarším procesem řezání dostupným pro středně uhlíkovou ocel. Lidé to obvykle považují za jednoduchý proces a použité vybavení a spotřební materiál jsou relativně levné. Hořák na kyslík a plyn může řezat velmi silné ocelové desky, které jsou omezeny hlavně množstvím dodávaného kyslíku. Není neobvyklé používat hořák na řezání kyslíkem a plynem k řezání ocelových desek o tloušťce 36 nebo dokonce 48 palců. Avšak pokud jde o tváření a řezání ocelových plechů, většina operací se provádí na ocelových plechech o tloušťce nejvýše 12 palců.
Po správném nastavení může řezací stroj na kyslíkovou ocel dosáhnout hladkého povrchu pro svislé řezání. Na spodním okraji není téměř žádná struska a horní okraj je mírně zaoblený pouze kvůli předehřívacímu plameni. Tento povrch je ideální pro mnoho aplikací, které nevyžadují další ošetření.
Ačkoli je řezací stroj na ocel a plyn s ocelí a plynem vhodný pro ocelové plechy o tloušťce větší než 1 palec, použitelná tloušťka ocelového plechu může být až asi 1/4 palce, ale existují určité potíže. Tento proces je relativně pomalý, až asi 20 palců za minutu na 1 palec materiálu. Další výhodou řezání kyslíkem a plynem je, že lze použít více hořáků pro snadné řezání současně, čímž se dosahuje multiplikátoru produktivity.
2. Plazmový řezací plazmový ocelový řezací stroj
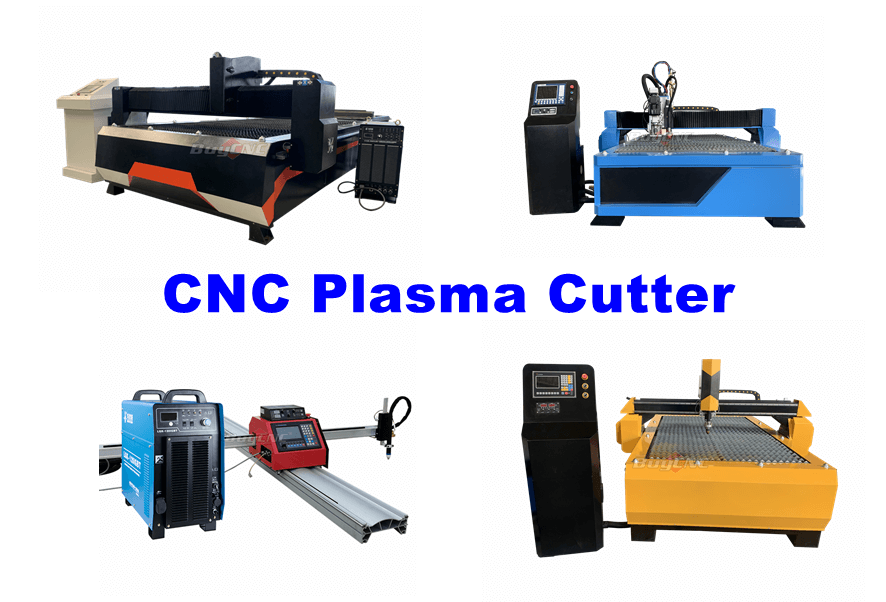
Řezání plazmovým obloukem je ideální proces pro řezání plechů ze střední uhlíkové oceli. Jeho řezná rychlost je mnohem vyšší než rychlost řezání kyslíkem a plynem, ale obětuje určitou kvalitu hran. To je přesně tam, kde je obtížné manipulovat s řezacím strojem z plazmové oceli. Kvalita hrany závisí na optimální poloze řezného proudu a její rozsah je obvykle mezi asi 1/4 palce a 1.5 palce. Obecně platí, že když je ocelový plech skutečně velmi tenký nebo tlustý (nad rozsah uvedený výše), i když hladkost hran a výkon struskování mohou být stále docela dobré, vertikální hrana začne trpět.
Ve srovnání s řezacím strojem na kyslíkovou ocel je řezací stroj na plazmovou ocel dražší, protože kompletní systém vyžaduje napájení, vodní chladič (u systémů přesahujících asi 100 ampér), zařízení pro regulaci plynu, drát řezacího hořáku, připojovací hadici a kabel a samotný hořák. Zvýšená produktivita řezacího stroje na plazmovou ocel ve srovnání s řezacím strojem na kyslík a plyn však může rychle kompenzovat náklady na systém.
Pro plazmové řezání lze použít více hořáků současně, ale dodatečné nákladové faktory obvykle omezují použití na dva hořáky. Někteří zákazníci se však rozhodnou konfigurovat až tři nebo čtyři plazmové systémy na jednom stroji, ale tito zákazníci jsou obvykle špičkoví výrobci, kteří řežou velké množství stejných dílů, aby splnili potřeby výrobní linky. BuyCNC vám může poskytnout vysoce kvalitní plazmový řezací stroj na ocel .
3. Fiber Laser Cutting-Laser Steel Cutter
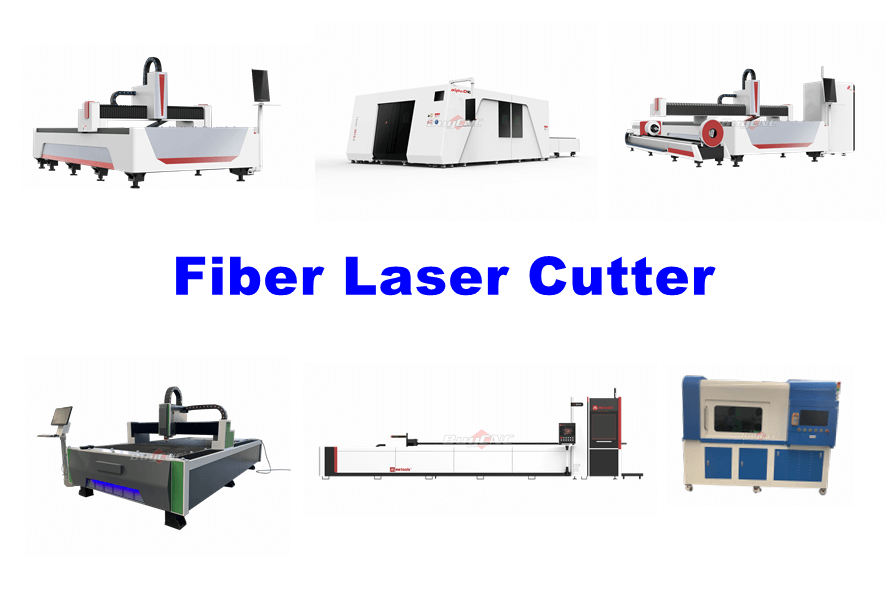
Řezací stroj na ocel s vláknovým laserem je vhodný pro řezání středně uhlíkové oceli od minimální kalibrované tloušťky do přibližně 1.25 palce. Kromě rozsahu 1 palce musí být pro dosažení spolehlivého provozu správné všechny faktory, jako je materiál (laserová ocel), čistota plynu, podmínky trysek a kvalita laserového paprsku.
Tato řezačka laserové oceli není příliš rychlá, protože laser je v zásadě pouze zaostřeným laserovým paprskem (nikoli předehřátým plamenem) aplikovaným na proces spalování středně uhlíkové oceli s extrémně vysokou teplotou. Proto je jeho rychlost omezena rychlostí chemické reakce mezi železem a kyslíkem. Přesnost laserového procesu je však extrémně vysoká. Protože lze vytvořit velmi úzkou šířku řezu, lze řezat obrysy a malé otvory s vysokou přesností. Kvalita hran je obvykle docela uspokojivá, s velmi malými jemnými zuby a zpožďovacími čarami, velmi hranatými hranami a malou nebo žádnou struskou.
Další velkou výhodou laserové řezačky oceli je spolehlivost. Životnost spotřebních materiálů je velmi dlouhá a stupeň mechanické automatizace je velmi vysoký, takže mnoho laserových řezacích operací lze provádět „bez dozoru“. Představte si, že na pracovní stůl vložíte 1/2″ ocelový plech o rozměrech 10′ x 40′, stisknete tlačítko „Start“ a večer jdete domů. Po vašem ranním návratu budou stovky nařezaných dílů čekat na vaši objednávku. BuyCNC vám poskytne mnoho vláknových laserových řezaček oceli .
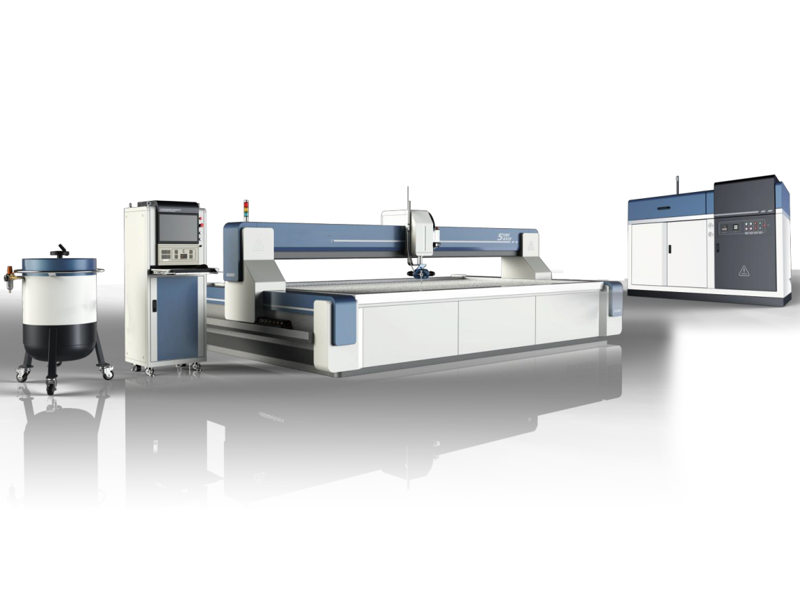
4. Vodní paprskové ocelové řezací stroje
Řezací stroj na ocel s vodním paprskem může také dobře řezat ocelové plechy, čímž dosahuje hladkých a vysoce přesných výsledků řezání. Přesnost řezání vodním paprskem je vyšší než u řezání laserem kvůli lepší hladkosti hran a žádné tepelné deformaci. Kromě toho se liší omezení tloušťky vodního paprsku a laserového a plazmového řezání. Skutečný limit tohoto řezacího stroje na ocel s vodním paprskem je asi 6 až 8 palců, na základě doby řezání tloušťky a trendu odchylek proudu vody.
Slabina stroje na řezání oceli vodním paprskem spočívá v provozních nákladech. Vzhledem k vysokým nákladům na pomocná čerpadla jsou počáteční náklady na zařízení obvykle o něco vyšší než u plazmového řezání, ale ne tak vysoké jako u laserového řezání. Ale hlavně proto, že náklady na granátové brusivo pro řezání jsou vyšší, jsou hodinové náklady na provoz vodního paprsku mnohem vyšší.
Kromě toho je tento stroj na řezání oceli vodním paprskem vhodný i pro řezání více hlavami a tuto práci zvládne i jedno pomocné čerpadlo. Pokaždé, když je přidána řezací hlava, je však třeba zvýšit průtok vody, což zase vyžaduje větší čerpadlo nebo menší otvor. BuyCNC nabízí k prodeji stroj na řezání vodním paprskem .
Jak si vybrat stroj na řezání oceli
1. Nejprve zvažte tloušťku:
Pokud je menší než 0.080 palce, použijte řezací stroj na ocel s vláknovým laserem.
Pokud je menší než 0.125 palce, použijte řezací stroj z plazmové oceli nebo laserový řezač oceli.
Pokud je menší než 0.250 palce, použijte řezací stroj na vodní paprsky, řezací stroj na plazmovou ocel nebo laserový řezač oceli.
Když překročí 8 ", použije se řezací stroj na kyslíkovou ocel.
2. Zvažte požadavky na přesnost a kvalitu hran:
Můžete akceptovat špičkovou kvalitu plazmového procesu? Při použití plazmového řezání může většina konstrukcí z ocelových plechů dosáhnout ideálních výsledků svařování.
Lze přijmout tepelně ovlivněnou zónu plynného kyslíku, plazmy nebo laseru? Pokud ne, použijte vodní paprsek.
3. Co je důležitější vzít v úvahu: produktivitu nebo náklady?
Pokud je nejdůležitější produktivita, nepoužívejte vodní trysky.
Pokud jsou nejdůležitější počáteční investice a nízké provozní náklady, použijte plynný kyslík.
Pokud nelze soudit, pokračujte:
4. Tolerance sekundárního zpracování:
Dokážete tolerovat občasnou nečistotu ve spodní části ocelového plechu? Pokud ne, použijte vodní paprsek nebo laser.
Vyžaduje sekundární zpracování zaoblené otvory? V případě potřeby použijte vodní paprsek nebo laser.
5. Počet řezných nástrojů:
Jsou díly vhodné pro řezání 2, 4 nebo více řezacích hořáků? Kyslíkový palivový plyn může překročit rychlost plazmy a laseru. K řezání lze použít více plazmových řezacích hořáků, ale pokud se vezme v úvahu počáteční investice veškerého vybavení, náklady jsou relativně vysoké. Pokud je při použití vodního paprsku průtok zakoupeného čerpadla dostatečný k podpoře více řezacích hlav, lze k provozu více řezacích trysek vodním paprskem použít jedno přídavné čerpadlo. Ačkoli vláknové lasery podporují současné řezání s více hlavami, laserové řezání je tradičně omezeno na použití jedné řezací hlavy.
6. Netradiční faktory:
Další úvahou pro zahrnutí nekonvenčních faktorů do libovolného rozsahu výpočtu je myšlenka použití více procesů pro řezání - použití dvou z výše uvedených řezných procesů pro stejnou část. Nejlogičtější kombinací procesů je vodní paprsek a plazma nebo vodní paprsek a plynný kyslík. S novou technologií vláknového laseru je nyní možné kombinovat laser a plazmu nebo laser a kyslík-plyn. Výhodou vícenásobného řezání je, že u některých obrysů může používat pomalejší a přesnější procesy, zatímco u jiných obrysů může používat rychlejší a levnější procesy. Tímto způsobem lze vyrábět díly, které splňují jeho požadavky na přesnost, a cena je mnohem nižší než cena řezání celého dílu pomocí vysoce přesného procesu.
Závěr řezacího stroje na ocel
Rozsahy tloušťky a funkce těchto čtyř strojů na řezání oceli se navzájem překrývají, což ztěžuje výběr způsobu, který se má použít pro jakýkoli konkrétní díl ze střední uhlíkové oceli. Proto výrobní závody nebo střediska pro opravy ocelových výrobků, která musí být schopna řezat více materiálů, obvykle končí na strojích vybavených alespoň dvěma řezacími procesy. Jediným způsobem, jak zjistit, který proces je pro konkrétní část nejlepší, je někdy vyzkoušet mnoho různých způsobů, jak zjistit, který proces funguje nejlépe.
Související blogy

BuyCNC 12000w vláknový laserový řezací stroj úspěšně odeslán
Koupit CNC
Laserová řezačka kovových cedulí pomáhá reklamnímu průmyslu
Laser

Proč si vybrat výrobce čínského laserového řezacího stroje
Proč

Jak si vybrat vláknový laserový řezací stroj na trubky
Tabulka
Laserová řezačka vláknitých trubek je oblíbená v průmyslu dveří a oken
Tabulka

Faktory ovlivňující cenu vláknové laserové řezačky 10000w
Tabulka