Co znamená rychlost posuvu?
Při zpracování dílů CNC routeru se rychlost posuvu Vf vztahuje k relativní rychlosti pohybu mezi nástrojem a obrobkem ve směru posuvu řezu. To znamená, že rychlost, kterou je povrch, který má být zpracován, se nepřetržitě přivádí k řezání. Rychlost posuvu přímo souvisí s řeznou silou překonanou routerovým strojem. Rychlost posuvu ovlivňuje nejen drsnost povrchu a přesnost obráběných dílů, ale také úzce souvisí s životností a efektivitou výroby nástroje a frézky. Proto je pro obrábění dílů a gravírovacích strojů nezbytná lepší kontrola rychlosti posuvu. V procesu řezání dílů z různých materiálů je nejprve nutné odkazovat na technické parametry routerového stroje a požadavky na drsnost a přesnost dílu a poté zvolit přiměřený rozsah nastavení rychlosti posuvu, aby byly splněny požadavky technologie zpracování. Hodnota posuvu při skutečném obrábění se upravuje pomocí F kódu numerického řízení rychlosti posuvu posuvu řezné rychlosti. Přepínač rychlosti posuvu na ovládacím panelu stroje. Systém numerického řízení dokončí výpočet interpolace řízení polohy podle zjištěné hodnoty rychlosti. Na výstupu je zdroj pulzního kmitočtu odpovídající rychlosti pro pohon servopohonu.
Volba řezných nástrojů a řezných parametrů je jedním z hlavních technických problémů CNC strojů. Pro různé obráběné materiály je třeba zvolit různé nástroje. Nejdůležitějším faktorem kvality obrábění je rozumná volba řezných parametrů. Řezné parametry jsou základními řídicími veličinami CNC stroje . Mezi nimi rychlost posuvu Vf výrazně ovlivňuje kvalitu obrobků CNC stroje. Pokud není rychlost posuvu správně zvolena, je nejen obtížné zajistit přesnost obrábění obrobku a je obtížné kontrolovat náklady na obrábění, ale také může dojít k poškození frézky v důsledku nadměrné řezné síly.
Jaký je princip posuvu CNC stroje?
1. Metoda příkazu rychlosti posuvu.
Podle standardu instrukcí ISO kódu instrukcí CNC routerů existují dvě metody instrukcí pro nastavení rychlosti posuvu zpracovatelského programu, a to G94 a G95.
Příkaz G94 určuje posuv nástroje za minutu (jednotka: mm / min) a příkaz G95 určuje posuv nástroje na otáčku vřetena CNC stroje (jednotka: mm / r). Pro lepší pochopení těchto dvou metod, například segmentu programu CNC stroje G94G01X10Y20F100, je rychlost posuvu programu 100 mm / min; U segmentu programu CNC stroje G95G01X10Z5F0.3 je rychlost posuvu nástroje naprogramovaného v programu 0.3 mm / r.
2. Jaký je vztah mezi řeznou rychlostí, řezným nástrojem a rychlostí posuvu?
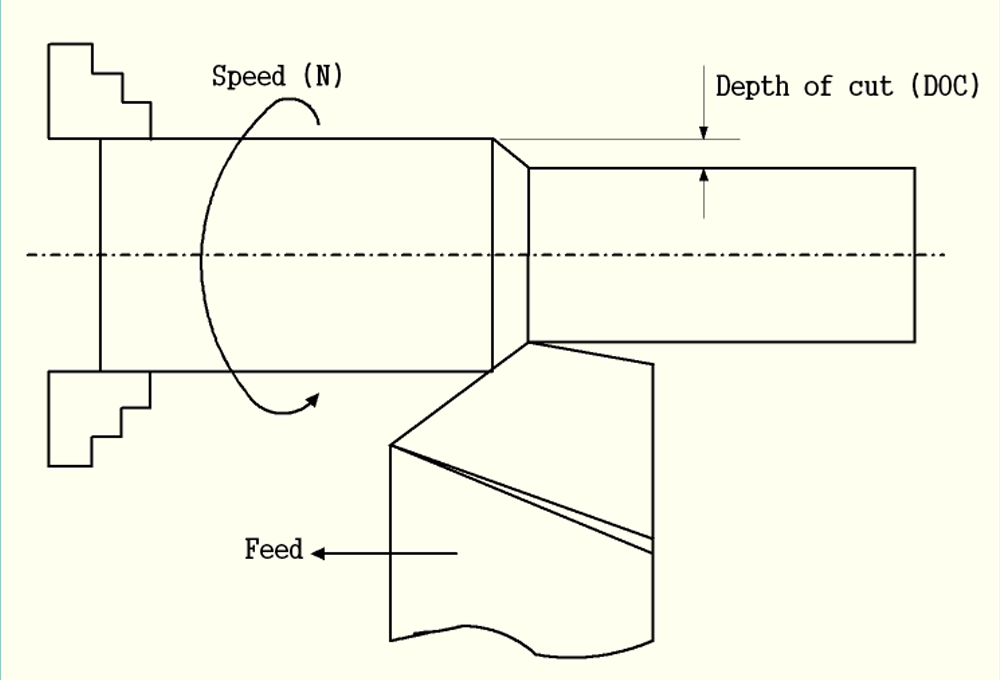
Po přečtení tohoto článku, abychom lépe porozuměli rychlosti řezání CNC stroje, tento článek představí vztah mezi rychlostí řezání, množstvím řezačky a rychlostí posuvu.
(1) Kritéria výběru pro snížení částky
Při hrubování obecně zvyšujte výnos, ale zvažte také ekonomiku a náklady na zpracování. Při polodokončování a dokončování je třeba vzít v úvahu řeznou sílu, hospodárnost a náklady na zpracování za předpokladu zajištění kvality zpracování. Podrobná hodnota by měla být určena podle příručky ke stroji routeru, příručky řezných parametrů a zkušeností.
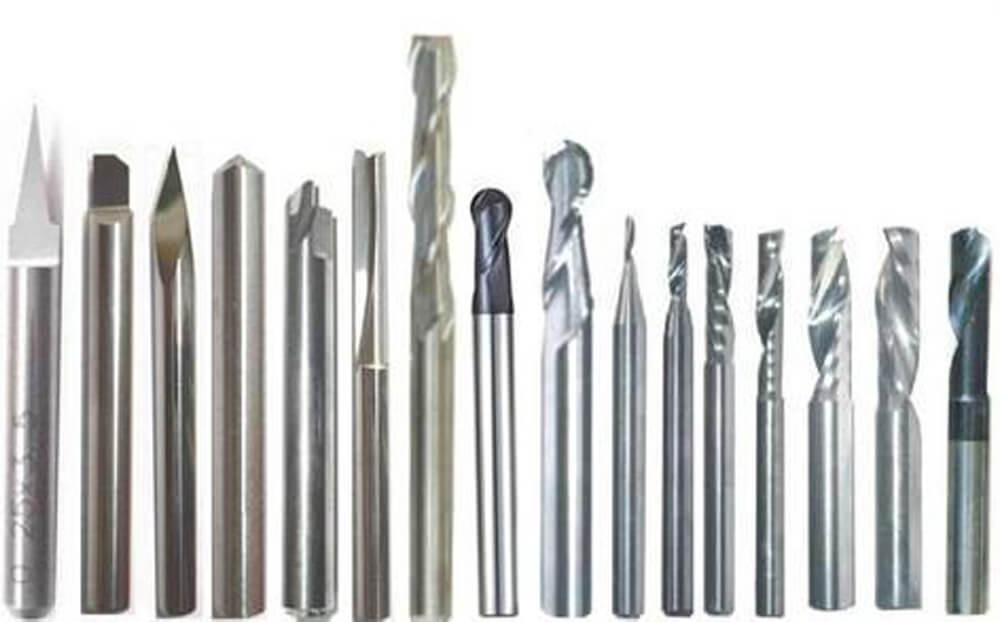
Počínaje trvanlivostí nástroje je pořadí výběru řezného množství následující: nejprve potvrďte množství zadního nástroje, potom potvrďte množství posuvu a nakonec potvrďte řeznou rychlost.
(2) Potvrzení množství nože.
Míra zpětného posuvu je dána tuhostí frézovacího stroje, obrobku a nástroje. Za podmínky určité tuhosti by se množství zpětného uchopení mělo co nejvíce rovnat přídavku na obrábění obrobku, aby se snížil počet průchodů a zvýšil se výstupní výkon.
Kritéria pro potvrzení množství zadního nože:
HenPokud je požadována hodnota drsnosti povrchu obrobku Ra12.5 μm ~ 25 μm, je-li příspěvek na obrábění CNC stroje menší než 5 mm ~ 6 mm, může hrubé obrábění splnit požadavek s jedním posuvem. Je-li však okraj velký, tuhost systému zpracování je špatná nebo chybí výkon routeru, lze podávání dokončit několikrát.
HenPokud je požadována hodnota drsnosti povrchu obrobku Ra3.2μm ~ 12.5μm, lze ji rozdělit do dvou kroků: hrubé obrábění a polodokončovací obrábění. Množství zpětného řezání při hrubém obrábění je stejné jako dříve. Po hrubém opracování ponechte okraj 0.5 mm × 1.0 mm a při polodokončeném obrábění odřízněte.
HenPokud je požadována hodnota drsnosti povrchu obrobku Ra0.8μm ~ 3.2μm, lze ji rozdělit do tří kroků: hrubování, polodokončování a dokončování. Pro polodokončovací obrábění je množství zadního nože 1.5 mm × 2 mm. Po dokončení je množství zadního nože 0.3 mm × 0.5 mm.
(3) Potvrzení krmiva.
Množství posuvu je založeno hlavně na přesnosti obrábění a drsnosti povrchu dílů. Současně má velký vliv také výběr materiálu nástroje a obrobku. Maximální rychlost posuvu je omezena tuhostí routeru a funkcí Kritéria pro potvrzení rychlosti posuvu:
HenPokud lze zajistit požadavky na kvalitu obrobku, lze pro zvýšení výstupního výkonu zvolit vyšší rychlost posuvu. Obecně se volí v rozsahu 100 × 200 m / min.
HenPři řezání, zpracování hlubokých otvorů nebo při obrábění pomocí rychlořezných ocelových nástrojů by měl být zvolen nižší posuv, obvykle v rozmezí 20 - 50 m / min.
HenPokud je požadována vysoká přesnost obrábění a drsnost povrchu, měla by být rychlost posuvu nižší, obvykle v rozmezí 20–50 m / min.
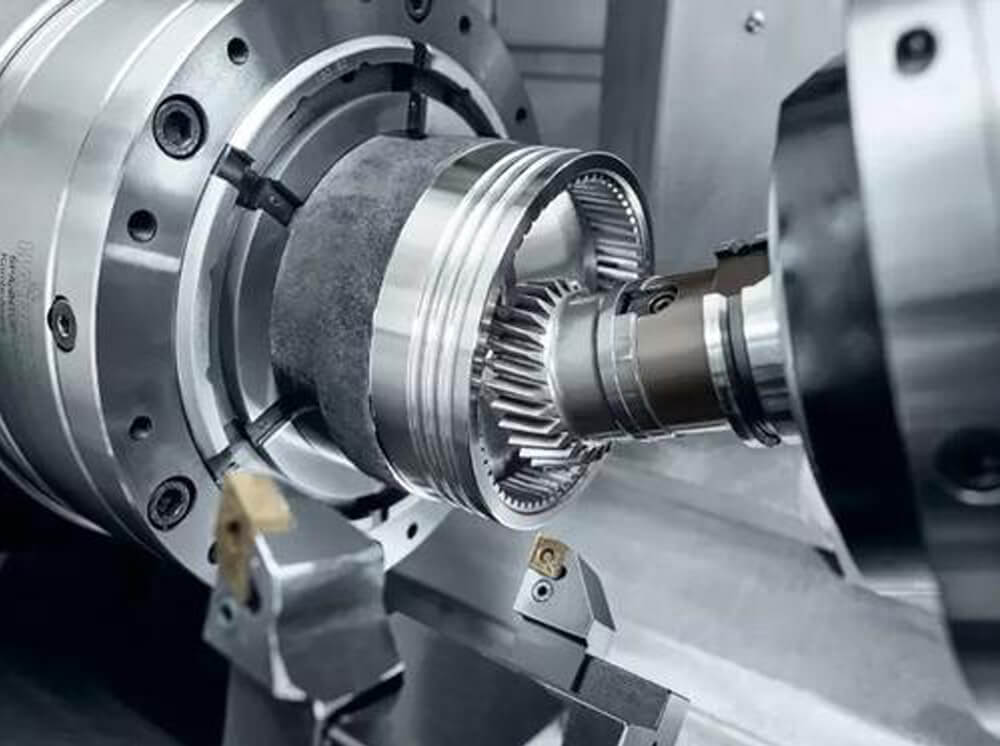
HenJe-li nástroj nečinný, zejména je-li „nulový návrat“ na velkou vzdálenost, lze zvolit nejvyšší posuv nastavený CNC systémem frézovacího stroje.
(4) Potvrzení otáček vřetena.
Rychlost vřetena by měla být zvolena podle povolené řezné rychlosti a průměru obrobku (nebo nástroje). Vzorec pro výpočet je:
n = 1000v / πD
v —- řezná rychlost vm / min, určená trvanlivostí nástroje;
n —- otáčky vřetena, jednotka je r / min;
D —– průměr obrobku nebo průměr nástroje v mm.
Vypočtená rychlost vřetena n by měla být nakonec vybrána podle příručky routerového stroje, některé nebo blízko routeru.
Stručně řečeno, podrobná numerická hodnota řezných parametrů by měla být potvrzena analogicky na základě funkce routerového stroje, souvisejících příruček a v kombinaci s praktickými zkušenostmi. Současně lze vzájemně použít rychlost vřetena, hloubku řezu a rychlost posuvu, aby se dosáhlo nejlepšího řezného množství.
3. Jaké jsou faktory, které ovlivňují rychlost posuvu?
Podle procesu řezání a zpětné vazby o kvalitě obrábění během procesu CNC stroje se skutečná rychlost posuvu nastavuje pomocí přepínače potlačení posuvu na ovládacím panelu stroje. Skutečná rychlost posuvu osy posuvu je proto získána programovou konverzí CNC systému podle hodnoty potlačení odpovídající přepínači potlačení a hodnoty F nastavené v programu CNC stroje.
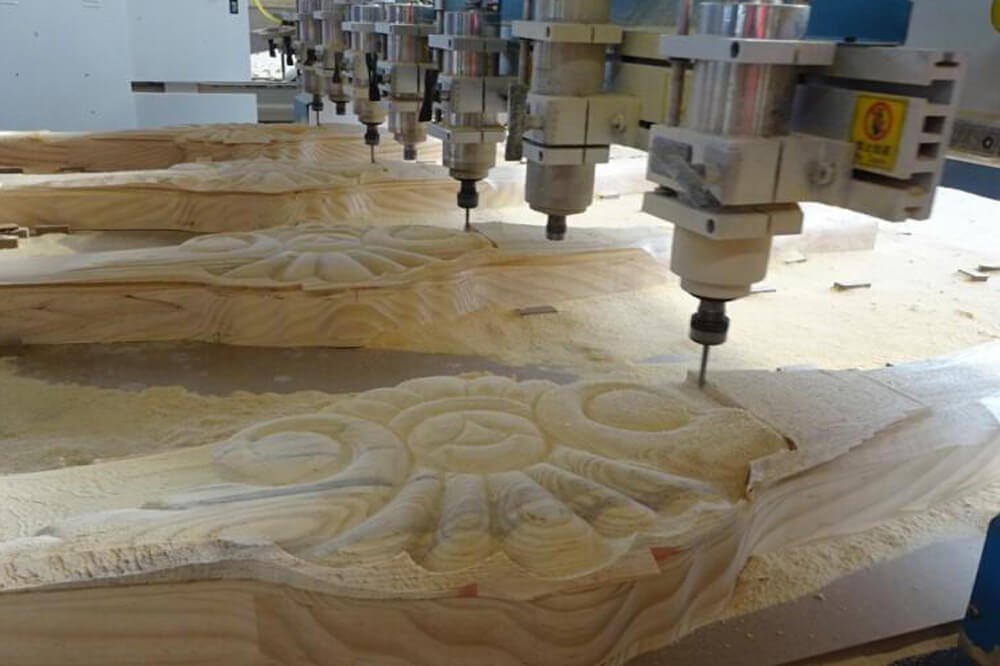
4. Jak CNC systém upravuje rychlost posuvu?
Systém CNC upravuje rychlost posuvu, skenuje stavovou polohu přepínače potlačení podle programu PLC a získává hodnotu potlačení pomocí výpočtu instrukce kódování programu PLC. Výsledek hodnoty násobícího faktoru a hodnoty F se přenáší do řídicí jednotky interpolační operace pro interpolační operaci, čímž se reguluje skutečná rychlost chodu osy posuvu. Když numerický řídicí systém řídí pohyb každé souřadnicové osy prostřednictvím operace interpolace, automaticky také řídí rychlost posuvu stroje routeru prostřednictvím programu předzpracování operace interpolace, aby zajistil, že stroj routeru neprodukuje šok, desynchronizaci nebo překmit start a stop - proces nebo oscilace atd.
Předpokladem zajištění kvality zpracování je výběr maximálního bezpečného posuvu, aby se plně využil potenciál CNC routerových strojů a zlepšila se efektivita výroby, hlavním účelem optimalizace posuvu a seřízení serva při vysokorychlostním a vysoce přesném obrábění.
Jak optimalizovat rychlost posuvu při zpracování dílů z měkké oceli?
S rychlým rozvojem vědy a techniky se také zvyšuje přesnost a složitost výroby mechanických dílů, zejména v leteckém a kosmickém průmyslu, špičkových vojenských, přesných nástrojích atd. Tradiční technologii zpracování je obtížné přizpůsobit moderním výrobním potřebám průmyslu . Proto jsou CNC routerové stroje široce používány jako druh inovativního technického vybavení. Technologie numerického řízení je základem moderního průmyslu k realizaci automatizace, flexibility a integrované výroby. Jedná se o moderní výrobní technologii s intenzivními znalostmi a kapitálem. Parametry frézování CNC frézky zahrnují hlavně rychlost frézování, posuv (včetně rychlosti posuvu a posuvu na zub atd.), Boční frézu (šířka frézování) a zadní frézu (hloubku frézování). Tyto čtyři prvky jsou nejzásadnějšími faktory při zpracování frézování a jsou také základními řídicími veličinami při zpracování CNC frézováním. Volba parametrů frézování, zejména volba rychlosti posuvu, vždy trápila mnoho techniků. Různé obráběcí materiály si musí zvolit různé nástroje a nejdůležitějším faktorem kvality obrábění je rozumná volba řezných parametrů.
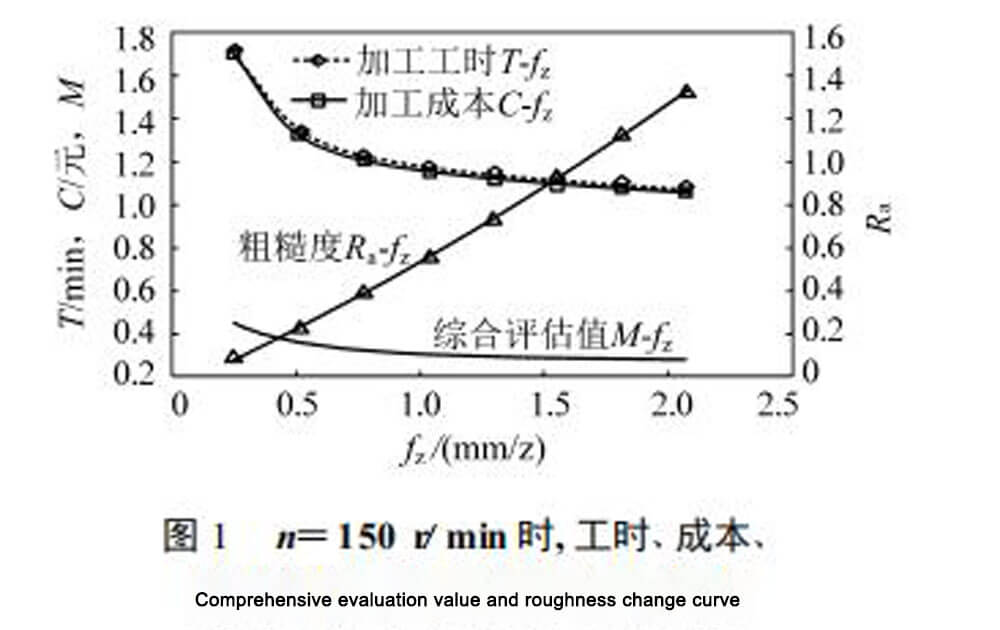
Rychlost posuvu má velký vliv na kvalitu povrchu CNC obráběného obrobku. Například při dané rychlosti, čím vyšší je rychlost posuvu, zvýší se také drsnost povrchu zpracovávaných dílů a má to také dopad na další parametry, jako jsou náklady na zpracování. Tento článek komplexně zkoumá různé faktory pro stanovení optimální rychlosti posuvu. Nízkouhlíková ocel je velmi rozšířený materiál. Jeho tvrdost je zhruba v rozmezí 179 až 229 HBS a hodnota tvrdosti je nízká. Požadavky na nástroj nemusí být příliš vysoké a lze jej snadno zpracovat. Současně má výhody nízké ceny, proto jsme jako materiál pro zpracování zvolili nízkouhlíkovou ocel pro studium optimalizace rychlosti posuvu. Poskytnutí optimalizované hodnoty za různých rychlostních podmínek zajistí, že skutečná výroba bude poskytovat určitou pomoc a vedení.
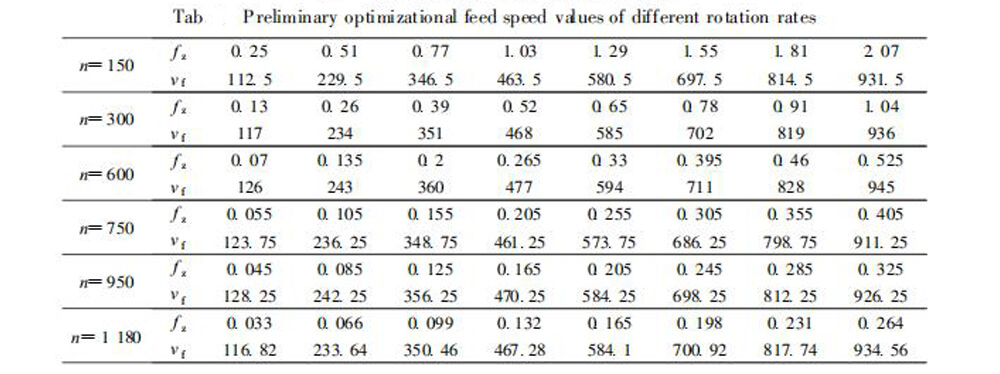
Data zjistila, že při dané rychlosti platí, že čím větší je rychlost posuvu, tím větší je rychlost posuvu, tím menší jsou počet osobohodin zpracování a náklady na zpracování a celková hodnotící hodnota těchto dvou, ale tím větší je drsnost povrchu. Pracovní doba zpracování, náklady na zpracování a komplexní hodnoty vyhodnocení současně negativně souvisí s posuvem na zub fz (ekvivalent rychlosti posuvu vf). Drsnost obrobeného povrchu pozitivně koreluje s FZ. Je vidět, že když je uveden posuv na zub, čím vyšší je rychlost, tím vyšší je rychlost posuvu. Čím nižší jsou náklady na zpracování, komplexní hodnota vyhodnocení a hodnota drsnosti. To znamená, že když je posuv na zub stejný, rychlost posuvu pozitivně souvisí s rychlostí n (což může být ekvivalentní rychlosti frézování VC); zatímco zpracování osobohodin, náklady na zpracování a komplexní Hodnoty hodnocení negativně souvisejí s rychlostí n. Proto by ve skutečném výrobním procesu měla být rychlost n (která může být ekvivalentní rychlosti frézování vc) co možná největší v rámci povoleného rozsahu.