Parametry stroje na řezání vláknovým laserem
Kdykoli provádím poprodejní servis zákazníkovi, který si zakoupil stroj na řezání vláknovým laserem, většina lidí mi položí stejnou otázku. To znamená: „Jak vidíte parametry stroje na řezání vláknovým laserem?“. Nastavení parametrů stroje na řezání vláknovým laserem je skutečně zásadní, což přímo ovlivňuje kvalitu řezání materiálu. Jak tedy nastavit parametry stroje na řezání vláknovým laserem? Jaký druh nastavení parametrů může zrychlit rychlost řezání a zároveň zlepšit kvalitu řezu materiálu? A jaká je řezná rychlost různých laserových řezacích strojů s výkonnými vlákny pro výrobky z různých materiálů? Tento článek se bude těmito otázkami zabývat a postupně vám je vysvětlí. Doufám, že máte dobrou referenci při nákupu stroje na řezání vláknovým laserem.
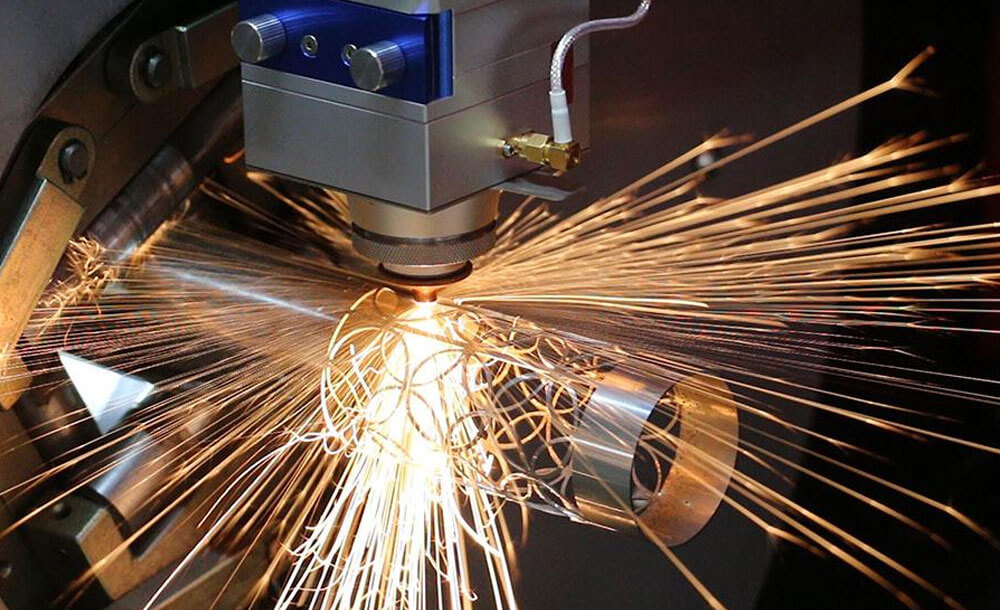
Tento článek zhruba rozděluje parametry řezací kvality vláknového laserového řezacího stroje do čtyř částí. Jsou to vliv tlaku pomocného vzduchu , výkonu laseru , rychlosti řezání a polohy ostření.
1. Tlak pomocného vzduchu je jedním z parametrů, které ovlivňují kvalitu řezu.
Všichni víme, že v procesu zpracování vláknového laserového řezacího stroje je úlohou pomocného plynu odfouknout strusku produkovanou řezáním a ochladit tepelně ovlivněnou zónu řezání. Jako pomocné plyny pro vláknové laserové řezací stroje obvykle používáme kyslík, stlačený vzduch, dusík a inertní plyny. Pro některé kovové a nekovové materiály je nejvhodnější inertní plyn nebo stlačený vzduch. Protože takový pomocný plyn může zabránit hoření materiálu, používá se k řezání materiálu ze slitiny hliníku inertní plyn. U většiny kovových materiálů se používá aktivní plyn (například kyslík), protože kyslík oxiduje povrch kovu, aby zlepšil účinnost řezání.
Zde chceme všem připomenout, že generovaný pomocný tlak není snadné být příliš vysoký nebo příliš nízký. Protože když je tlak pomocného vzduchu příliš vysoký, mohou se na povrchu řezaného materiálu objevit vířivé proudy, což oslabuje schopnost odstraňovat taveninu a výsledný řez materiálu se nejen rozšíří, ale povrch řezu bude velmi drsný. Pokud je tlak pomocného vzduchu příliš nízký, nelze roztavený materiál úplně odfouknout, což způsobí ulpívání strusky na spodním povrchu materiálu. Proto musí být při zpracování pomocí řezacího stroje s vláknovým laserem rozumně upraven tlak pomocného plynu, aby se dosáhlo dokonalé kvality řezu.
2. Laserový výkon je jedním z parametrů, které ovlivňují kvalitu řezu.
BuyCNC vám nabízí vláknové laserové řezací stroje s výkonem 500 W, 1000 W, 1500 W, 2000 W, 3000 W a 4000 W. Široká škála vláknových laserových řezacích strojů je dostatečná k uspokojení vašich potřeb. Výkon vláknového laserového řezacího stroje ovlivňuje rychlost řezání, šířku štěrbiny a tloušťku řezu a v konečném důsledku přímo ovlivňuje kvalitu řezu materiálu. Při nákupu vláknového laserového řezacího stroje musí zákazníci zvážit vlastnosti řezaného materiálu a princip řezacího zařízení.
Například pro materiály s dobrou tepelnou vodivostí, vysokou teplotou tání a vysokou odrazivostí řezné plochy je třeba zakoupit větší laserový řezací stroj s výkonnými vlákny. Po letech praxe se strojní inženýři společnosti BuyCNC domnívají, že vláknový laserový řezací stroj musí mít laserový výkon, který za určitých dalších podmínek může dosáhnout nejlepší kvality řezání. Pokud je řezný výkon ve skutečném řezacím procesu vyšší nebo nižší než takový optimální výkon, kvalita řezání se výrazně sníží.
Proto se ve třetí části tohoto článku zaměříme na vláknové laserové řezací stroje s výkonem 1000 W a 1500 W, které jsou mezi zákazníky nejžádanější. Pro vaši informaci jsme uvedli tabulku rychlosti řezání vláknovým laserem s výkonem 1000 W a 1500 W pro různé materiály.
3. Řezná rychlost je jedním z parametrů, které ovlivňují kvalitu řezu.
Při strojním zpracování řezáním vláknovým laserem má řezná rychlost značný vliv na kvalitu řezání. Správná řezná rychlost způsobí, že řezná plocha bude vykazovat relativně stabilní linii a nebude vytvářet strusku ve spodní části materiálu. Když jsou tlak pomocného plynu a výkon laseru konstantní, rychlost řezání a šířka štěrbiny jsou nepřímo úměrné.
Jinými slovy, když je řezná rychlost relativně nízká, prodlouží se doba působení laserové energie na štěrbinu, čímž se zvětší šířka štěrbiny. Když je rychlost příliš nízká, doba působení laserového paprsku je příliš dlouhá, což má za následek velký rozdíl mezi horním a dolním štěrbinou materiálů, čímž se snižuje kvalita řezu. Se zvyšující se řeznou rychlostí se doba působení energie laserového paprsku na materiály zkracuje, což snižuje účinky tepelné difúze a vedení tepla, čímž se zmenšuje šířka štěrbiny. Pokud je řezná rychlost příliš vysoká, materiál se neproráží kvůli nedostatečnému řeznému teplu, které se nazývá neúplné řezání. Kromě toho nelze roztavený materiál včas odfouknout a roztavený materiál může způsobit opětovné svařování řezaného švu.
Následuje tabulka rychlosti řezání vláknovým laserem o výkonu 1000 W a tabulka rychlosti řezání vláknovým laserem o výkonu 1500 W. Tabulka rychlosti řezání vláknovým laserem objasňuje rychlost řezání pro různé řezné materiály a záležitosti, kterým je třeba při řezání věnovat pozornost.

| Tabulka rychlostí řezání vláknovým laserem 1000 W pro řezání nerezové oceli, uhlíkové oceli, mosazi, hliníku Jednomodulární jádro RFL-C1000 25 μm řezná data (kolimace 100 mm, ohnisko 125 mm) | |||||||
| Materiál | Tloušťka (mm) | Rychlost (m/min) | Výkon (W) | Plyn | Tlak (bar) | Tryska (mm) | Výška sečení (mm) |
| CS | 1 | 18 | 1000 | N₂ | 10 | 1.5S | 0.6 |
| 3 | 3 | O₂ | 0.6 | 1.0D | 1 | ||
| 6 | 1.5 | 0.6 | 1.5D | 1 | |||
| 8 | 1.1 | 0.6 | 1.5D | 1 | |||
| 10 | 0.8 | 0.6 | 2.5D | 1 | |||
| SS | 1 | 20 | 1000 | N₂ | 12 | 1.5S | 0.6 |
| 6 | 14 | 2.0S | |||||
| 3 | 3 | 16 | 3.0S | ||||
| 4 | 1 | 16 | 3.0S | ||||
| 5 | 6 | 18 | 3.5S | 0.5 | |||
| Hliník | 1 | 18-20 | 1000 | N₂ | 12 | 1.5S | 0.6 |
| 2 | 5 | 14 | 2.0S | ||||
| 3 | 1.5 | 16 | 3.0S | ||||
| Mosaz | 1 | 12 | 1000 | N₂ | 12 | 2.0S | 0.6 |
| 2 | 2 | 14 | 2.0S | ||||
| 3 | 0.8 | 16 | 3.0S | ||||
| Poznámka: Červeně označené parametry na obrázku jsou parametry kontroly. Ve skutečném zpracování jsou velmi ovlivněny různými faktory. Jsou vhodné pouze pro malosériovou výrobu. Skutečné zpracování ve velkém objemu se nedoporučuje. Doporučují se lasery s vyšším výkonem. | |||||||

| Tabulka rychlostí řezání vláknovým laserem 1500 W pro řezání nerezové oceli, uhlíkové oceli, mosazi, hliníku Jednomodulová data RFL-C1500S základní údaje o řezu 50 μm (kolimace 100 mm, ohnisko 125 mm) | |||||||
| Kontinuální laser RFL-C1500S (50 μm) | |||||||
| Materiál | Tloušťka (mm) | Rychlost (m/min) | Výkon (W) | Plyn | Tlak (bar) | Tryska (mm) | Výška sečení (mm) |
| uhlíková ocel | 1 | 22 | 1500 | N₂ | 12 | 1.5S | 0.5 |
| 3 | 3.6 | O₂ | 0.6 | 1.0D | 1 | ||
| 6 | 14 | 0.6 | 1.5D | 1 | |||
| 8 | 1.2 | 0.6 | 1.5D | 1 | |||
| 10 | 1 | 0.6 | 2.0D | 1 | |||
| 12 | 0.8 | 0.6 | 2.5D | 1 | |||
| 14 | 0.65 | 0.6 | 3.0D | 1 | |||
| 16 | 0.5 | 0.6 | 3.0D | 1 | |||
| Nerez | 1 | 25 | 1500 | N₂ | 12 | 1.5S | 0.5 |
| 2 | 8 | 14 | 2.0S | 0.5 | |||
| 3 | 4.5 | 16 | 2.5S | 0.5 | |||
| 4.5 | 1.5 | 18 | 3.0S | 0.5 | |||
| 5.5 | 0.8 | 18 | 3.0S | 0.5 | |||
| Hliník | 1 | 18 | 1500 | N₂ | 12 | 1.5S | 0.5 |
| 2 | 6 | 14 | 2.0S | 0.5 | |||
| 3 | 2.5 | 15 | 2.5S | 0.5 | |||
| 4 | 0.8 | 17 | 3.0S | 0.5 | |||
| Mosaz | 1 | 15 | 1500 | N₂ | 14 | 1.5S | 0.5 |
| 2 | 5 | 16 | 2.0S | 0.5 | |||
| 3 | 1.8 | 18 | 3.0S | 0.5 | |||
| 4 | 1 | 20 | 3.5S | 0.5 | |||
| Poznámka: Červeně označené parametry na obrázku jsou parametry kontroly. Ve skutečném zpracování jsou velmi ovlivněny různými faktory. Jsou vhodné pouze pro malosériovou výrobu. Skutečné sériové zpracování se nedoporučuje. Doporučují se lasery s vyšším výkonem. | |||||||
Pokud potřebujete znát graf rychlosti řezání vláknovým laserem o výkonu 500 W , graf rychlosti řezání vláknovým laserem o výkonu 2000 W , graf rychlosti řezání vláknovým laserem o výkonu 3000 W a další problémy, které je třeba vyřešit, kontaktujte nás.
4. Poloha zaostření je jedním z parametrů, které ovlivňují kvalitu řezu.
Ohnisková poloha označuje vzdálenost od ohniskového bodu vláknového laseru k povrchu materiálu. Drsnost řezaného povrchu, sklon, šířka štěrbiny a adheze roztaveného zbytku jsou velmi ovlivněny ohniskovou polohou. Pokud je pozice zaostření příliš dopředu, spodní konec řezaného materiálu absorbuje více tepla. Za podmínek konstantní řezné rychlosti a pomocného plynu se řezný materiál roztaví na kapalinu a bude proudit na spodním povrchu.
Roztavený materiál poté po ochlazení přilne na spodní povrch materiálu ve sférickém tvaru, což ovlivní drsnost řezaného povrchu. Pokud je pozice zaostření příliš daleko vzadu, spodní konec řezaného materiálu absorbuje méně tepla. Tímto způsobem nelze materiál ve štěrbině úplně roztavit a některé ostré a krátké zbytky ulpívají na spodním povrchu desky.
Proto bychom při používání vláknového laserového řezacího stroje měli věnovat pozornost vlivu pomocného tlaku vzduchu, výkonu laseru, rychlosti řezání a polohy ostření na kvalitu řezu. V reálné výrobě je nutné najít výkon a rychlost vláknového laserového řezacího stroje vhodné pro řezání materiálů. Pokud používáte vláknový laserový řezací stroj , kvalita řezu není příliš dobrá. Neváhejte se na nás obrátit s žádostí o pomoc. BuyCNC vám poskytne bezplatné služby 24 hodin denně.



