Obsah
Princip laserové svářečky
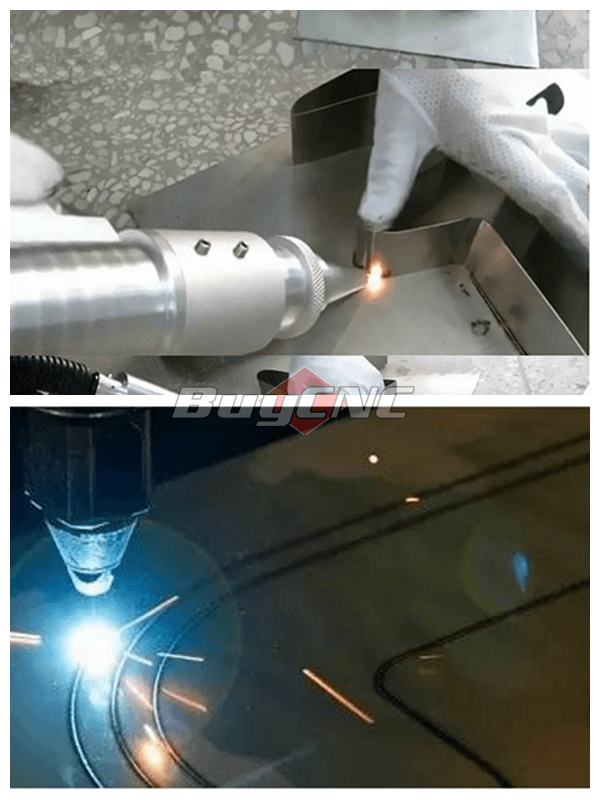
Laserová svářečka využívá vysokoenergetické laserové pulzy k lokálnímu ohřevu kovu v malé oblasti. Energie laserového záření se rozptyluje do kovu prostřednictvím tepelného vedení, takže materiál se roztaví a vytvoří specifickou taveninu. Jedná se o nový typ laserového svařování, který je určen především pro svařování tenkostěnných kovů a jemných dílů.
Laserová svářečka BuyCNC dokáže provádět bodové svařování, tupé svařování, stehové svařování, těsnicí svařování atd. Má výhody vysokého poměru stran, malé šířky svaru, malé tepelně ovlivněné zóny, malé deformace, vysoké rychlosti svařování, hladkého a krásného svaru, žádného nebo jednoduchého opracování po svařování, vysoké kvality svaru, bez pórů, přesného ovládání a zaostřeného bodu. Malá velikost a vysoká přesnost polohování.
Princip laserového svářecího přístroje lze rozdělit na svařování tepelnou vodivostí a laserové svařování s hloubkovou penetrací. Pokud je výkon menší než 104~105 W/cm2, jedná se o svařování tepelnou vodivostí a rychlost svařování je pomalá.
Když je hustota výkonu větší než 105~107W/cm2, je kovový povrch působením tepla zapuštěn do „dutiny“, čímž se vytvoří svar s hlubokým průvarem, který má vlastnosti rychlé svařovací rychlosti a velkého poměru stran.
Laserové svařování hlubokou penetrací Když na kovový povrch svítí laserový paprsek s vysokou hustotou výkonu, kov absorbuje světelnou energii a přeměňuje ji na tepelnou energii. Kov se zahřívá, taví a odpařuje a vzniká velké množství kovových par. Roztavená kovová kapalina je vytlačena ven, aby vytvořila kráter pod reakční silou, ke které dochází, když pára opouští povrch.
Jak laser stále svítil, prohlubeň pronikala hlouběji a hlouběji. Když laser přestane svítit, roztavená kapalina kolem jámy proudí zpět. Po vychladnutí a ztuhnutí lze oba svařence svařit dohromady.
Jak zlepšit kvalitu laserové svářečky
S neustálým vývojem laserových svářeček se bude objevovat stále více univerzálních zařízení vhodných pro široké použití. V budoucnu se laserové svářečky mohou dostat do tisíců domácností stejně jako elektrické svářečky a stát se běžným zařízením. Stejně jako veškeré svařování má i laserové svařování odpovídající vlastnosti. A metody mohou předcházet nedostatkům svařování a omezovat je.
Pouze zabráněním vzniku těchto nedostatků můžeme lépe zpracovávat výrobky s dobrým vzhledem a malou deformací při svařování a vysokou pevností svaru. Dále si ukážeme, jak předejít třem hlavním problémům laserových svářeček.
Trhliny: Trhliny v laserovém svářecím přístroji jsou především tepelné trhliny, krystalizační trhliny, trhliny zkapalňováním, trhliny způsobené nečistotami a cizími předměty atd. Hlavním důvodem jejich výskytu je, že svarový šev má před úplným ztuhnutím velkou smršťovací sílu. Plnění drátem, předehřívání a další metody mohou trhliny zmírnit nebo zcela odstranit.
Pórovitost: Pórovitost je nevýhodou, která se snadno vyskytuje při laserovém svařování. Roztavená lázeň při laserovém svařování je hluboká a úzká a rychlost ochlazování je velmi rychlá. Plyn generovaný v kapalné roztavené lázni nemá dostatek času k úniku, což snadno vede k tvorbě pórů. Laserové svařování se však rychle ochlazuje a vzniklá pórovitost je obecně menší než u tradičního tavného svařování. Čištění povrchu obrobku před svařováním může snížit tendenci k pórovitosti a ochrana inertním plynem může snížit oxidační reakci kovu a zabránit vzniku pórovitosti. V každém případě je lepší být co nejblíže svarové housence.
Rozstřik: Rozstřik generovaný laserovým svářecím přístrojem vážně ovlivňuje kvalitu povrchu svaru a kontaminuje a poškozuje čočku. Nejdůležitější věcí u rozstřiku je, že ohnisková vzdálenost laseru je přímo úměrná hustotě výkonu. Je nutné upravit zaostření svařování pomocí různých parametrů svařování. Rozstřik lze snížit změnou zaostření a snížením svařovacího výkonu. V případě nedostatečného provaření lze snížit rychlost svařování, aby se dosáhlo požadovaného zvýšení provaření.
Jak udržovat laserovou svářečku
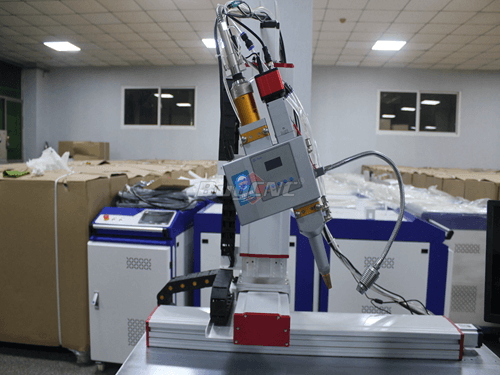
Při koupi laserového svářecího stroje musíme pochopit jeho způsob údržby, aby měl laserový svářecí stroj dlouhou životnost, což je pro nás výhodné. BuyCNC vám k tomu poskytne stručné vysvětlení.
Pokud laserový svářecí přístroj pracuje nepřetržitě dva týdny nebo je používán delší dobu, zkontrolujte před spuštěním součásti v dráze laserového světla, jako jsou polovodičové tyče, dielektrické clony a servisní sklo zoomovacího objektivu, abyste se ujistili, že všechny elektronické a optické součásti jsou v pořádku. Nedošlo k žádným abnormálním situacím, jako je silné znečištění prachem a plísněmi.
Pokud nastane výše uvedená situace, měla by být okamžitě řešena, aby bylo zajištěno, že elektronické optické komponenty nebudou snadno poškozeny přímým ozařováním silných laserových paprsků. (Pokud je oblast použití zařízení relativně úhledná, výše uvedená kontrola může být relativně prodloužena na 1 měsíc nebo i déle).
Čistota chladicí cirkulující vody je klíčem k zajištění výstupní účinnosti laserového paprsku a životnosti komponentů koncentrujících dutin laserového generátoru. Během používání je třeba jednou týdně kontrolovat vodivost vnitřní cirkulující čisté vody, aby bylo zajištěno, že její vodivost je 30 %.
Dvakrát destilovanou vodu ve vnitřní cirkulaci je potřeba vyměnit jednou měsíčně a vodivost nově zaváděné čisté vody musí být 32 MW cm. Věnujte pozornost kontrole změny barvy kolony pro náhradu pozitivních iontů v systému řízení chlazení kdykoli a kdekoli. Jakmile najdete epoxidovou pryskyřici v náhradním sloupci. Pokud se barva stane tmavě červenou nebo dokonce šedočernou, epoxidová pryskyřice by měla být okamžitě vyměněna.


