Technologie laserového řezání
V posledních letech se laserová technologie rychle rozvíjela a stala se high-tech technologií. Technologie laserového řezání se široce používá v mnoha oblastech, jako je průmyslová výroba, zpracovatelský průmysl a zpracování. Technologie laserového řezání je také bohatá na zpracovatelské materiály, které umožňují řezání kovů, nekovů, plastů, dřeva, skla a dalších materiálů. Řezání laserem se navíc vyznačuje nízkými náklady, vysokou účinností a dobrou kvalitou zpracovávaných materiálů. Tento článek podrobně představuje principy, vlastnosti, typy, metody atd. technologie laserového řezání. Účelem je poskytnout vám hlubší pochopení technologie laserového řezání.
Co je to laser?
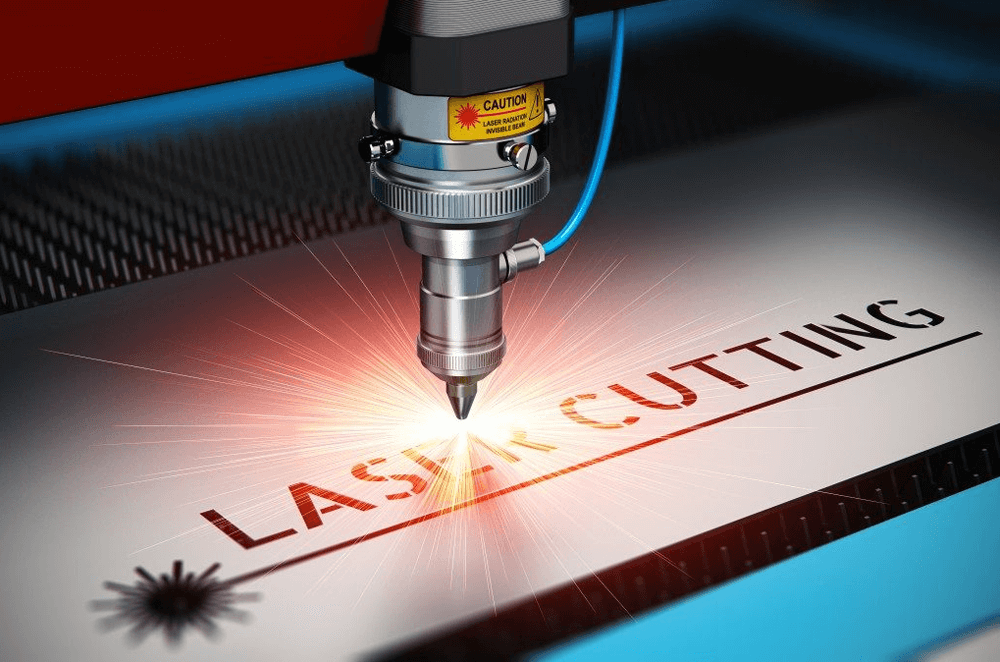
Laser objevil v roce 1916 slavný židovský fyzik Einstein. Lidé jej nazývají „nejrychlejším nožem“, „nejpřesnějším pravítkem“ a „nejjasnějším světlem“. Anglický název Light Amplification by Stimulated Emission of Radiation znamená „zesílení světla stimulovaným zářením“. Tento název ve skutečnosti vysvětluje hlavní proces výroby laseru. Když elektrony atomu absorbují energii a poté přecházejí z nízké energetické hladiny na vysokou energetickou hladinu a poté klesají z vysoké energetické hladiny na nízkou energetickou hladinu, uvolněná energie se uvolňuje ve formě fotonů. Optické vlastnosti excitačních fotonových paprsků jsou velmi konzistentní. V tomto procesu je fotonový paprsek tím, co běžně nazýváme laserem. Ve srovnání s běžnými světelnými zdroji má laser lepší monochromatičnost, lepší směrovost a vyšší jas.
Vzhledem k výhodám laserů oproti běžným světelným zdrojům má tedy širokou škálu uplatnění. Lasery se používají například v laserovém řezání, laserovém značení, laserovém svařování, laserovém radaru, vláknové laserové komunikaci, laserovém měření vzdálenosti, laserových zbraních, laserové kosmetice, laserovém skenování, technologii nedestruktivního testování LIF a dalších oblastech. Jak tedy laser funguje? Níže si podrobněji představíme princip laseru.

Jak laser funguje?
Podstatou laseru je interakce světla a hmoty. Hmota se konkrétně skládá z mikroskopických částic. Když mikroskopické částice změní svůj pohybový stav, absorbují nebo vyzařují fotony. Mikroskopické částice mají specifickou sadu energetických hladin a částice se mohou v daném okamžiku nacházet pouze ve stavu odpovídajícím určité energetické hladině. Při interakci s fotony částice přechází z jedné energetické hladiny na druhou. Jak víme, energetická hodnota fotonu je rozdíl energetických hladin v daném okamžiku.
Například částice na nízké energetické hladině absorbuje energii po nepružné srážce s fotonem. V tomto okamžiku mikroskopické částice přeskočí na vyšší energetickou hladinu odpovídající této energii a tento proces se nazývá stimulovaná absorpce. Kromě toho, když jsou mikroskopické částice na nižší energetické hladině, která může přijímat další částice, i když nedochází k žádnému vnějšímu působení, částice spontánně přejdou z vysoko excitovaného stavu do nízkoúrovňového základního stavu a současně vyzařují fotony, což se nazývá spontánní záření. Světlo generované a zesílené v procesu stimulované emise je laser.

Jaké jsou klasifikace laserů?
Podle typu zesilovacího média obvykle dělíme lasery na pevnolátkové lasery, kapalinové lasery, plynové lasery, plazmové lasery a polovodičové lasery. V průmyslové výrobě se nejčastěji setkáváme s CO2 laserovým řezacím strojem a vláknovým laserovým řezacím strojem . CO2 laserový řezací stroj je běžný plynový laser. Hlavním plynem pracujícím v laseru je oxid uhličitý a pomocným plynem je dusík, xenon a vodík. Zesilovací médium vláknového laserového řezacího stroje se skládá z optických vláken, řezný materiál je široký a kvalita řezu je vysoká. Polovodičové lasery, nazývané také diodové lasery, jsou také široce používány. Níže se zaměříme na použití laseru v procesu řezání.
Jaký je princip technologie laserového řezání?
Největší vlastností laseru je zaostřování. Hustota energie v místě laserového ohniska je obrovská. Poloha ohniska se pohybuje rovnoměrně s pohybem laserové hlavy a poté vytváří souvislý celek, který nakonec vytváří řeznou mezeru. Ohnisko laseru bude mnohem větší než energie odražená a rozptýlená obráběnými díly. Část, kde ohnisko dopadá na obrobek, se bude rychle zvyšovat, což se zesílí a materiál se prohloubí. Jak se laserový paprsek pohybuje po obráběném materiálu, budou se neustále vytvářet duté otvory. Protože je laserový paprsek tenký, vytváří drobný řezný šev.

Pro dosažení lepší kvality řezu používá výrobní závod plyn odpovídající řezanému materiálu. Tímto způsobem lze materiál řezat s menší deformací a vyšší kvalitou zpracování. Například kyslík se používá při zpracování ocelových dílů. Stlačený vzduch se používá při zpracování plastových materiálů. Inertní plyn, jako je argon, se používá pro materiály, které se snadno hoří (bavlna). Pomocný plyn může optimalizovat řezný účinek a vstupovat do trysky, aby chránil zaostřovací čočku, a tím zabránil vniknutí řezacího plynu do čočky a jejímu znečištění.
Jaké jsou vlastnosti technologie laserového řezání?
Laserové řezání zaostřuje paprsek odrazem a působí na malou plochu, čímž se získává vysoce intenzivní teplo pro řezání materiálu. Díky tomu má technologie laserového řezání následující výhody:
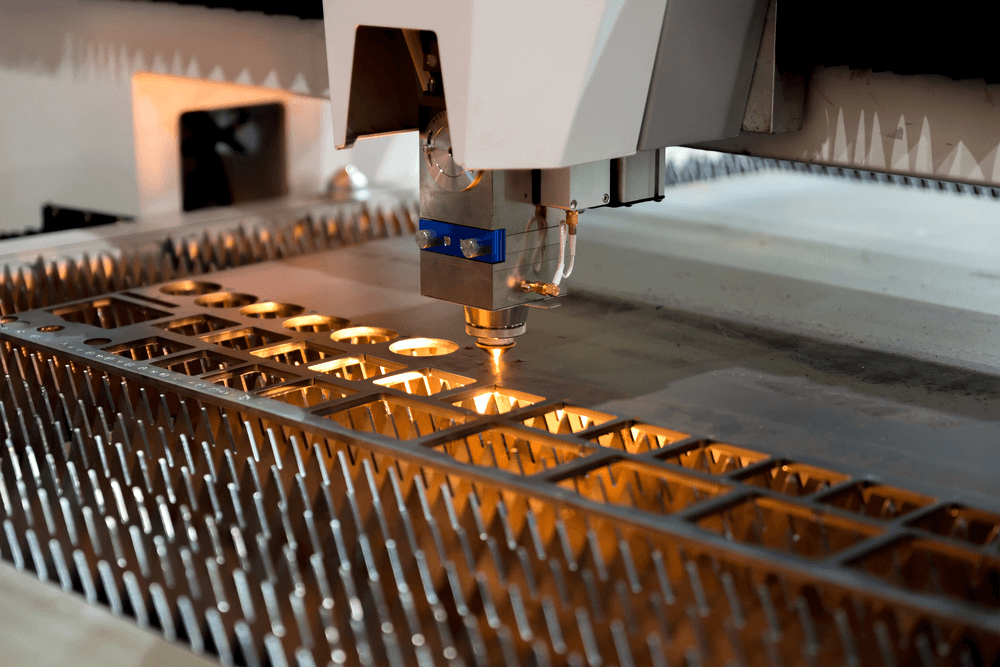
- Hustota řezného výkonu je vysoká a šev je malý, může být až 0.1 mm;
- Deformace při zpracování je malá, zpracování je rychlé, doba působení energie je krátká a řezná plocha je malá;
- Při řezání je nutné pouze polohování, žádné upínání, žádné složité procesy, jako je značení;
- Bezkontaktní zpracování, bez nutnosti použití nástrojů;
- Rozsah zpracování je široký a tepelně zpracovaný materiál nezmění mechanické vlastnosti zpracovávaného materiálu;
- Flexibilní řezání, bod řezu lze nastavit v libovolné poloze a směr řezu může být také libovolný.
Jaké jsou metody laserového řezání?
Technologie laserového řezání zahrnuje zplyňovací řezání, tavné řezání, tavné řezání s použitím kyslíku a řezání štěpných materiálů. Následující text se zaměří na vysvětlení těchto metod laserového řezání a jejich výhod a nevýhod.
1. Řezání zplyňováním.
Díky zaostřování energie laseru se generuje velký řezný výkon, takže se materiál rychle zahřeje a přímo odpaří do páry. Během tohoto procesu nedochází k fázi tepelného tavení.
Poté, co je část materiálu přímo zplyněna, je malá část odfouknuta pomocným plynem stříkaným z trysky při zpracování dílů. Většina materiálu je pomocným plynem odfouknuta jako struska. Relativní pohyb laseru a materiálu vytváří minimální řeznou mezeru.
2. Řezání tavením.
Když energie laserového ohniska překročí určitou hodnotu, laserová část materiálu se začne tavit a odpařovat, čímž vznikne řezná mezera. Jakmile se tento malý otvor vytvoří, začne absorbovat teplo z okolních materiálů. Jak se laser pohybuje po materiálu, řezný kov se taví a vytváří úzkou řeznou mezeru. Kromě toho je roztavený kov odváděn plynem vypouštěným z trysky během zpracování.

3. K tavení a řezání použijte kyslík.
Při laserovém řezání se jako pomocný plyn obvykle používá inertní plyn. Důvodem je, že inertní plyn není náchylný k chemickým reakcím a potřebuje pouze k dosažení foukání strusky. Pokud se jako pomocný plyn pro laserové řezání použije kyslík, materiál bude chemicky reagovat s kyslíkem, zatímco se bude tavit a spalovat laserem. Tím se kromě laserového paprsku vytvoří další druh energie a tuto techniku laserového řezání obvykle nazýváme oxidačním řezáním. Konkrétní pracovní proces se dělí do následujících dvou kroků:
Krok 1: Energie laserového bodu zahřeje materiál, který se roztaví a spálí, čímž se vytvoří řezná mezera a začne absorbovat teplo okolního materiálu. Roztavený kov bude odváděn plynem vypouštěným z trysky během zpracování.
Krok 2: Pokud je pomocný plyn rychlejší, proces odfoukávání zbytků a spalování materiálu bude rychlejší a rychlost zpracování bude vyšší. Oxidovaná struska se však v tomto procesu rychle ochladí a ulpí na řezaném kovu. Tím se výrazně sníží kvalita řezu.
4. Řezání štěpných materiálů.
Některé materiály jsou relativně křehké a během zpracování náchylné k křehkému lomu. V tomto případě lze použít laserové zpracování. Tato metoda zpracování využívá vysoce zaostřenou vlastnost laserového paprsku k rychlému zahřátí materiálu v malé oblasti, což způsobuje gradientní tepelnou deformaci materiálu a tím vznik trhlin. Při procesu laserového řezání můžete řídit směr štěpení trhliny, pokud řídíte energii laserového paprsku, abyste dosáhli různých tvarů řezu. Tato metoda laserového řezání však není vhodná pro zpracování relativně malých úhlových tvarů a velkých uzavřených součástí. Je třeba poznamenat, že rychlost laseru pro zpracování křehkých materiálů technologií laserového řezání by měla být vysoká, výkon by neměl být příliš velký a poloha laserového ohniska by měla být řízena.
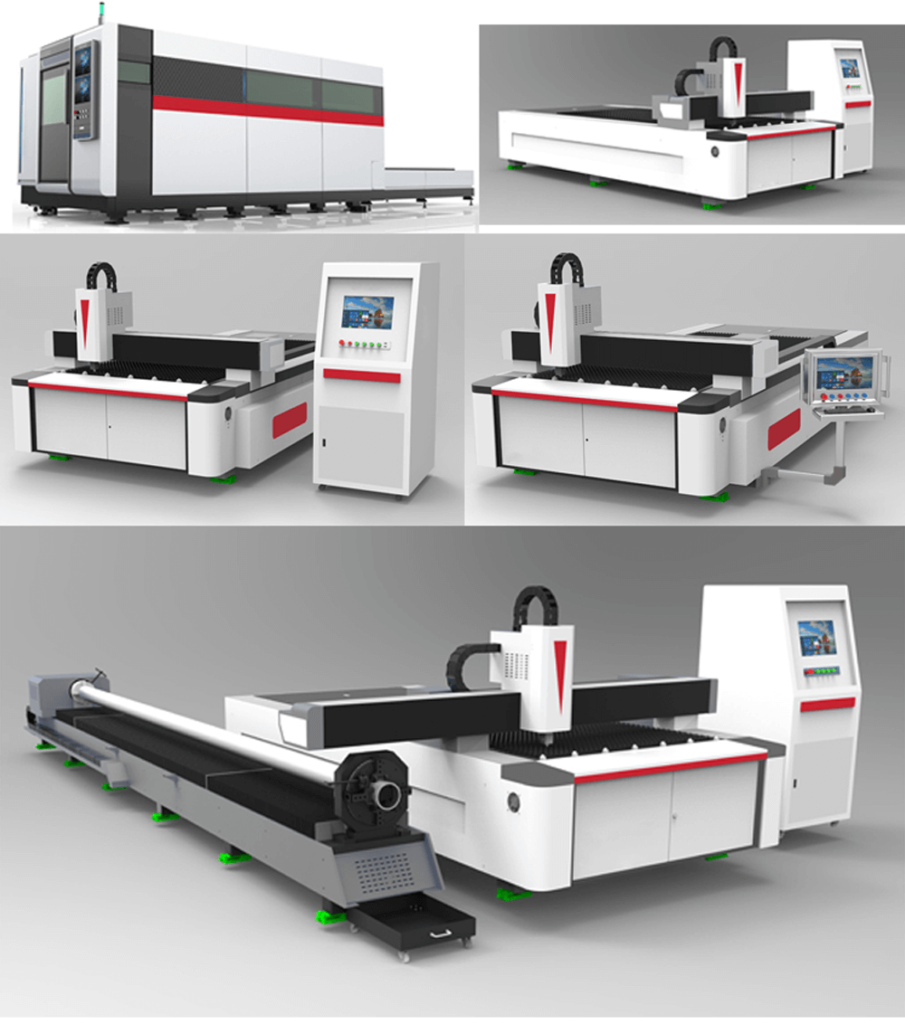
Tento článek interpretuje principy, vlastnosti a metody zpracování laseru a laserového řezání a věří, že je možné zlepšit úroveň řezání a optimalizovat kvalitu řezání. Ve srovnání s tradičními metodami zpracování má technologie laserového řezání velké výhody a je také široce používána v průmyslové výrobě. BuyCNC je výrobce laserových zařízení z Číny. Nabízíme malé vláknové laserové řezačky 1010 6090 , 3D vláknové laserové řezačky , vláknové laserové řezačky kovů na plechy a trubky , 1500 W, 2000 W, 3000 W a 4000 W, všechny produkty dle vašeho výběru. Přijďte se zdarma poradit.