Obsah
Jaký je nejlepší stroj na svařování hliníku
Nejlepší svářečka hliníku je jedním z laserových svařovacích strojů. Jedná se o laserový svařovací stroj, který pracuje s hliníkem nebo hliníkovými slitinami. Hliníková slitina je neželezný kov. Má nízkou hmotnost a dobrou houževnatost. Díky vysoké pevnosti a dalším výhodám se široce používá v leteckém, automobilovém, strojírenském a chemickém průmyslu. Přenosný svářeč hliníku dokáže zvýšit rychlost zpracování a výrazně snížit příkon tepla, čímž zvyšuje efektivitu výroby a zlepšuje kvalitu svařování. Ve srovnání s jinými laserovými svařovacími stroji má různé výhody a přednosti a je vítán a oblíben u různých výrobců strojů.
Funkce a výhody nejlepší svářečky hliníku
Hliník a hliníkové slitiny zpracované nejlepším svařovacím strojem na hliník se vyznačují nízkou hustotou, relativně vysokou pevností, dobrou odolností proti opotřebení, elektrickou vodivostí, tepelnou vodivostí a dobrými mechanickými vlastnostmi při nízkých teplotách. Jsou široce používány v leteckém průmyslu, jako je letecký, automobilový, elektrotechnický, chemický průmysl, doprava, národní obrana atd. Chemická aktivita hliníku a jeho slitin je velmi silná a na povrchu se snadno tvoří žáruvzdorný oxidový film. Hliník a jeho slitiny mají navíc silnou tepelnou vodivost, což může během svařování snadno způsobit netavení. Vzhledem k tomu, že hustota oxidového filmu je blízká hustotě hliníkové slitiny, snadno se tvoří vměstky svarového kovu. Ve srovnání se svařováním argonem a wolframem nebo tavením argonem má laserové svařování hliníkových slitin vysokou rychlost, úzký svarový šev, malé tepelné napětí a menší překrytí spoje, což může výrazně snížit hmotnost. Proto mnoho vědců začalo zkoumat možnosti laserového svařování hliníkových slitin.
Zpracovaný hliník a hliníková slitina mají dobrou zpracovatelnost a svařitelnost za studena i za tepla a lze je svařovat konvenčními metodami tavného svařování. Konvenční metodou svařování je svařování argonovým obloukem. Svařování plazmovým obloukem, odporové svařování a svařování elektronovým paprskem atd. Lze použít i svařování tlakem za studena. Ultrazvukové svařování. Pájení atd. Tepelný výkon je velký. Pro svařování hliníkové slitiny je vhodnější metoda svařování s dobrou koncentrací energie a ochranným účinkem. Plynové svařování a obloukové svařování jsou snadno nahrazeny argonovým obloukovým svařováním při svařování hliníkových slitin a používají se pouze k opravě a svařování nedůležitých svařovacích konstrukcí. Svařovací dráty z hliníku a slitin hliníku se dělí do dvou kategorií: homogenní materiály a různorodé materiály. Aby se získal svarový spoj s dobrým výkonem, měl by být jako přídavný materiál zvolen svařovací drát vhodný pro základní kov podle požadavků na použití svařované součásti.
Ve srovnání s jinými tradičními svařovacími zařízeními má laserové svařování přenosného hliníkového svářecího stroje hlavní výhody, jako je vysoká rychlost, velká hloubka svařování a malá deformace. Dokáže svařovat žáruvzdorné materiály, jako je titan, křemen atd., a dosahuje dobrého svařovacího efektu. Zároveň má malý hliníkový svářecí stroj určitá omezení, která vyžadují přesnost svařovacího zařízení a polohu paprsku na obrobku lze výrazně posunout. Náklady na laser a jeho fázový systém jsou relativně vysoké a jednorázová investice je poměrně velká. Následují tedy specifické výhody malého hliníkového svářecího stroje.
Výhoda nejlepší svářečky hliníku
1. Vysoká hustota energie, nízký tepelný příkon, malá tepelná deformace, úzká zóna tání a zóna ovlivněná teplem a velká hloubka průniku;
2. Vysoká rychlost chlazení má za následek jemnou strukturu svaru a dobrý výkon spoje;
3. Ve srovnání s kontaktním svařováním laserové svařování nepoužívá elektrody, takže snižuje pracovní dobu a náklady;
4. Vakuová atmosféra svařování elektronovým paprskem není vyžadována a lze zvolit ochranný plyn a tlak. Tvar svařovaného obrobku není ovlivněn elektromagnetickým zářením a neprodukuje rentgenové záření;
5. Může svařovat kovové materiály uvnitř uzavřených průhledných předmětů;
6. Laser může být přenášen na velkou vzdálenost pomocí optického vlákna, takže proces je přizpůsobitelný. S počítačem a manipulátorem může realizovat automatizaci a přesné řízení svařovacího procesu.
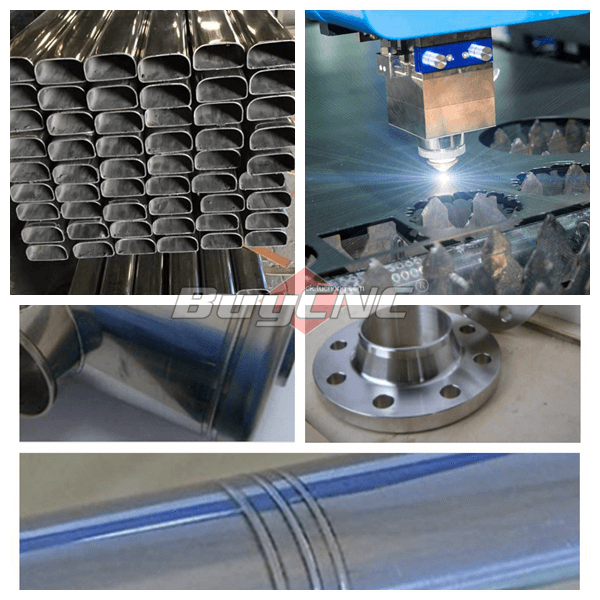
Potíže malého stroje na svařování hliníku
První bod: povrch hliníkové slitiny má sklon k tvorbě žáruvzdorného oxidového filmu, což vyžaduje použití svařovacího procesu s vysokou hustotou výkonu;
Druhý bod: tepelná vodivost hliníkové slitiny je vysoká (přibližně 4krát vyšší než u oceli). Při stejné rychlosti svařování je tepelný příkon 2 až 4krát větší než u svařované oceli. Svařování hliníkových slitin proto vyžaduje použití vysoce účinných svařovacích metod s vysokou hustotou energie, nízkým tepelným příkonem a vysokou rychlostí svařování.
Třetí bod: extrémně snadno oxiduje. Na vzduchu se hliník snadno oxiduje a vytváří hustý film oxidu hlinitého s vysokým bodem tání, který výrazně překračuje bod tání hliníku a hliníkových slitin. Hustota oxidu hlinitého je 3.95–4.10 g/cm3, což je asi 1.4krát více než hustota hliníku. Povrch filmu oxidu hlinitého snadno absorbuje vlhkost. Při svařování brání tavení základních kovů a snadno se tvoří póry, struska a vady, jako je nedostatek tavení, což způsobuje zhoršení svařovacích vlastností.
Čtvrtý bod: snadná tvorba pórů. Hlavní příčinou vzniku pórů při svařování hliníku a hliníkových slitin je vodík. Protože tekutý hliník dokáže rozpustit velké množství vodíku, zatímco pevný hliník vodík rozpouští jen stěží. Když se teplota roztavené lázně rychle sníží a ztuhne, vodík už neuniká a snadno se svařuje. Shromažďuje se ve štěrbině a vytváří póry. Je obtížné se zcela vyhnout vzniku vodíkových otvorů. Existuje mnoho zdrojů vodíku, například vodík v atmosféře obloukového svařování a oxidový film na povrchu hliníkového plechu a svařovacího drátu adsorbuje vlhkost ze vzduchu.
Pátý bod: Svarový šev má velký sklon k deformaci a tvorbě trhlin. Koeficient lineární roztažnosti a krystalické smrštění hliníku jsou přibližně dvakrát větší než u oceli, která je náchylná k velkému vnitřnímu napětí při svařování, což podporuje vznik tepelných trhlin na pevné konstrukci.
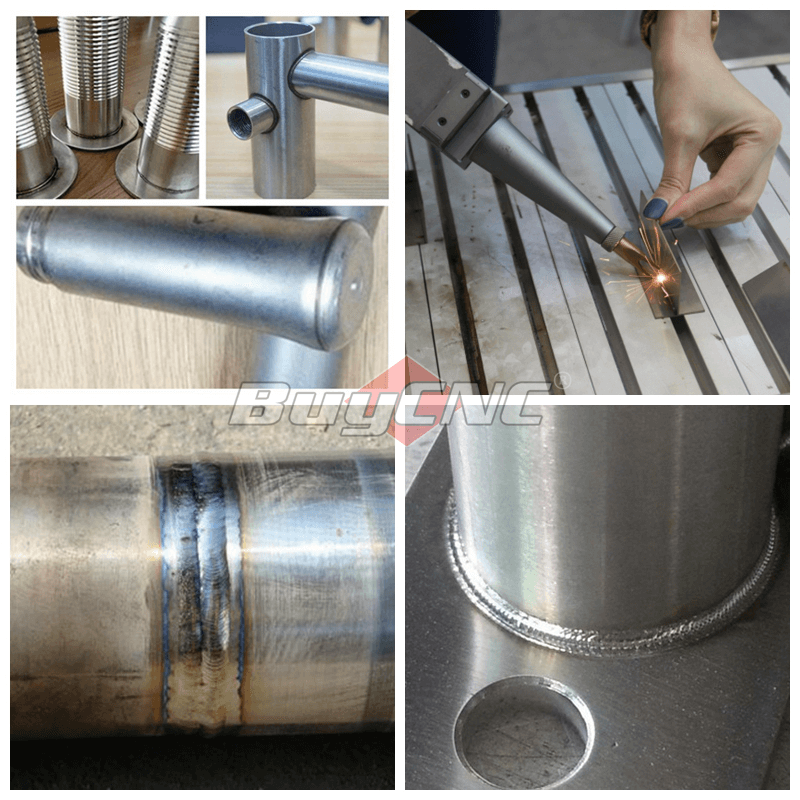
Způsoby, jak vyřešit potíže se svařováním nejlepšího svářeče hliníku
1. Nastavte plynové ochranné zařízení
Faktorem, který má největší vliv na ztrátu prvků s nízkou teplotou tání v hliníkové slitině, je tlak při rozstřikování plynu z trysky. Zmenšením průměru trysky, zvýšením tlaku plynu a rychlosti proudění lze snížit ztráty hořením Mg, Zn atd. během procesu svařování a také zvýšit penetraci. Existují dva způsoby foukání, přímé foukání a boční foukání. Svařenec můžete také vyhodit nahoru a dolů současně. Způsob vyfukování lze zvolit podle skutečné situace při svařování.
2. Proveďte předúpravu povrchu
Hliníková slitina má vysokou reakci na laser. Správná předúprava povrchu hliníkové slitiny, jako je anodická oxidace, elektrolytické leštění, pískování, otryskávání atd., může výrazně zvýšit absorpci energie paprsku na povrchu. Studie ukázaly, že tendence hliníkových slitin ke krystalizaci trhlin po odstranění oxidového filmu je větší než u původních hliníkových slitin. Aby se nepoškodil stav povrchu hliníkové slitiny, ale také aby se zjednodušil proces laserového svařování , lze metodu předběžného svařování použít ke zvýšení povrchové teploty obrobku a tím i ke zvýšení absorpční rychlosti laseru materiálem.
3. Zavedení legujících prvků
Zamezení vzniku trhlin za tepla v hliníkové slitině je jednou z klíčových technologií laserového svařovacího stroje z hliníkové slitiny. Slitiny řady 6000 mají silnou citlivost na trhliny. Když ω(Mg2Si) =1 %, objeví se horké trhliny. Upravte chemické složení roztavené lázně tak, aby se zlepšilo přidáním vhodných legujících prvků, jako je přidání prášku Al-Si nebo Al-Mg-Si má určité výhody při snižování trhlin. Kromě toho lze pro zlepšení svařovacího efektu a získání rovnoměrného svaru použít podávání drátu. Zvýší se také tvrdost svaru. Obsah Mg a Si v dendritu v zóně tavení se zvyšuje v důsledku zvýšení koncentrace výplňového materiálu. Zvyšte pevnost spoje. Obvykle jsou hliníkové slitiny 6063 a 6082 plněny svařovacími dráty Al-5Si a Al-7Si, desky 6013 a 6056 jsou svařovány CO2, respektive Nd:YAG lasery a plněny svařovacími dráty Al-12Si.
Vyhlídky rozvoje nejlepšího svářeče hliníku
V dnešní době nejsou výrobky z hliníkových slitin ničím neobvyklým. Dveře a okna, hrnce a pánve atd. z hliníkových slitin jsou vyrobeny z hliníku. Běžné používání hliníkových slitin také podpořilo rozvoj technologie kontinuálního svařování hliníkových slitin, která je ekvivalentní technologii laserového svařování a vstoupila na trh s hliníkovými aplikacemi. Hliníkové obrobky se obvykle vyrábějí spojováním, šroubováním, svařováním a dalšími procesy. Z důvodu umělých vlivů se místo spoje často deformuje, což způsobuje odpadávání, deformaci atd. hliníkového plechu a výrazně snižuje jeho životnost; pokud se používá šroub, zákazník jej nechce používat kvůli pocitu v ruce;
Pokud jde o svařování, v minulosti se pro svařování hliníkových výrobků běžně používalo wolframové argonové obloukové svařování a tavné argonové obloukové svařování. Ačkoli tyto dvě metody svařování mají vysokou hustotu energie, svařováním hliníkových slitin lze dosáhnout dobrých spojů, ale stále existují nedostatky, jako je špatná penetrace, velká deformace při svařování a nízká účinnost výroby. Použití těchto tradičních metod svařování železných kovů ke svařování hliníkových slitin nemůže splňovat průmyslové požadavky na vysokou účinnost, bezchybnost a dobrý výkon.
V těchto tradičních procesech svařování hliníkových slitin je mnoho obtíží. Hliníkové slitiny mají špatnou tepelnou odolnost. Obecně platí, že hliníkové slitiny nejsou odolné vůči vysokým teplotám, mají velké koeficienty roztažnosti a jsou náchylné k deformaci při svařování a prasklinám při svařování. Kvůli těmto potížím se svařováním se výrobci dnem i nocí obávají, že nemohou najít lepší metodu svařování. Tato nenápadná opomenutí často přinášejí nečekané potíže a použití té nejlepší svářečky hliníku může tyto malé problémy snadno vyřešit. Vady, které účinně zaručují integritu zpracovávaných dílů a nejsou poškozeny, zlepšují kvalitu zpracování obrobků.
Nejlepší svářečka hliníku je proto, že laserový paprsek je realizován pulzním nebo kontinuálním laserovým paprskem. Laserová svářečka hliníku má vysokou hustotu energie, nízký tepelný příkon, malou tepelnou deformaci, úzkou zónu tavení a tepelně ovlivněnou zónu, velkou hloubku průniku a vysokou rychlost chlazení. Dosahuje jemné struktury svaru a dobrého spoje, což umožňuje svařovat kovový materiál uvnitř uzavřeného průhledného objektu. Ve srovnání s tradičním kontaktním svařováním nepoužívá nejlepší svářečka hliníku elektrodu, což snižuje pracovní dobu a náklady a zvyšuje efektivitu zpracování ve výrobě. Proto má nejlepší svářečka hliníku dobrou perspektivu rozvoje.
Laserová svářečka hliníku na prodej



